
Фломастер
-
Posts
563 -
Joined
-
Last visited
-
Days Won
15
Content Type
Profiles
Forums
Events
Everything posted by Фломастер
-
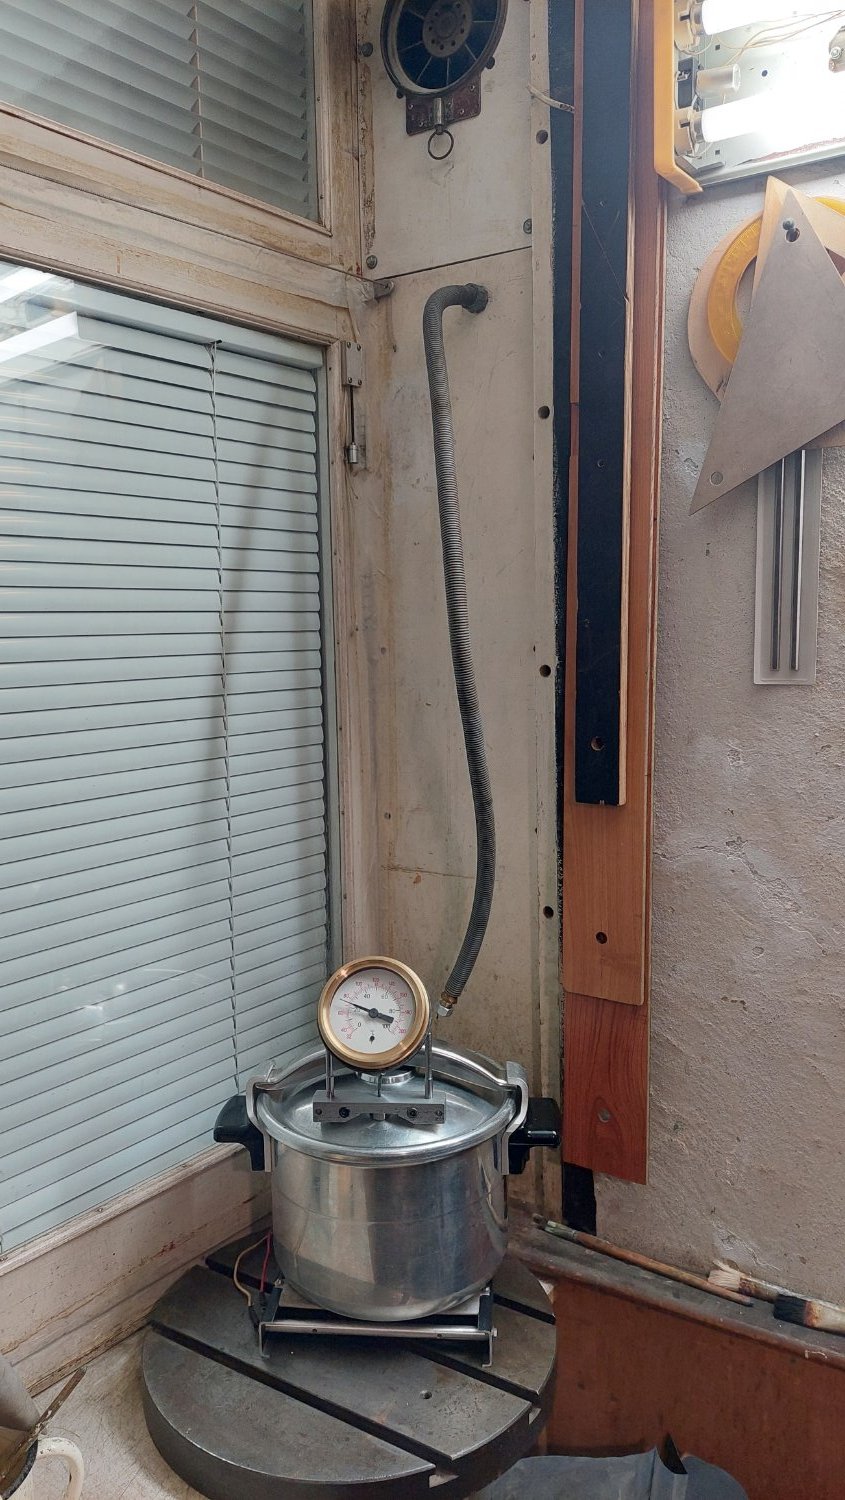
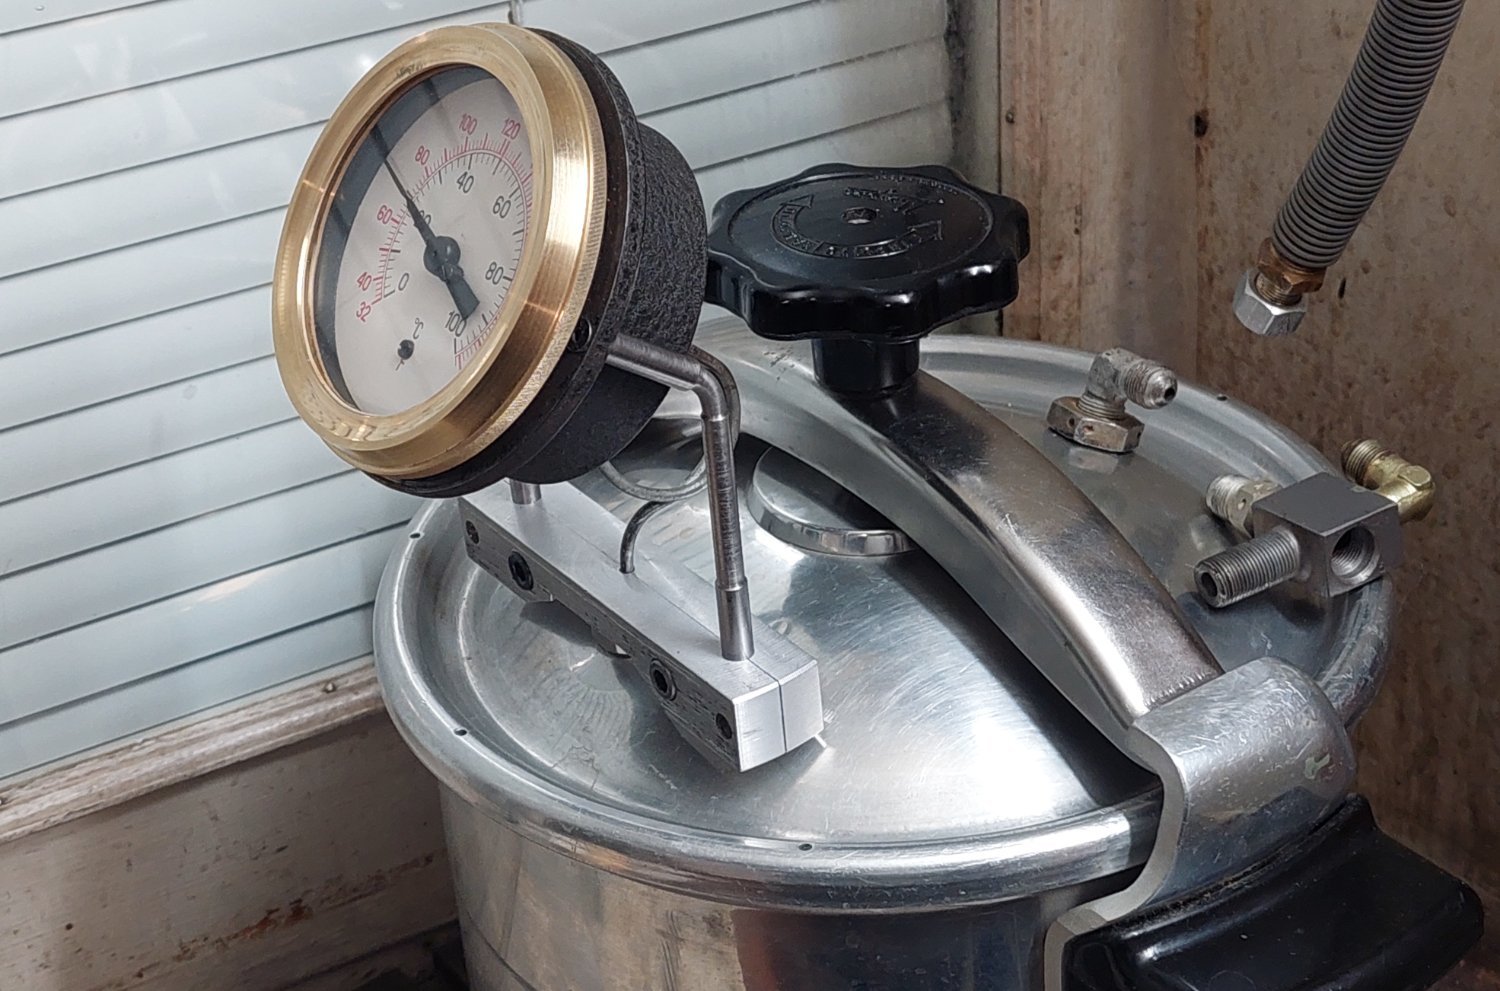
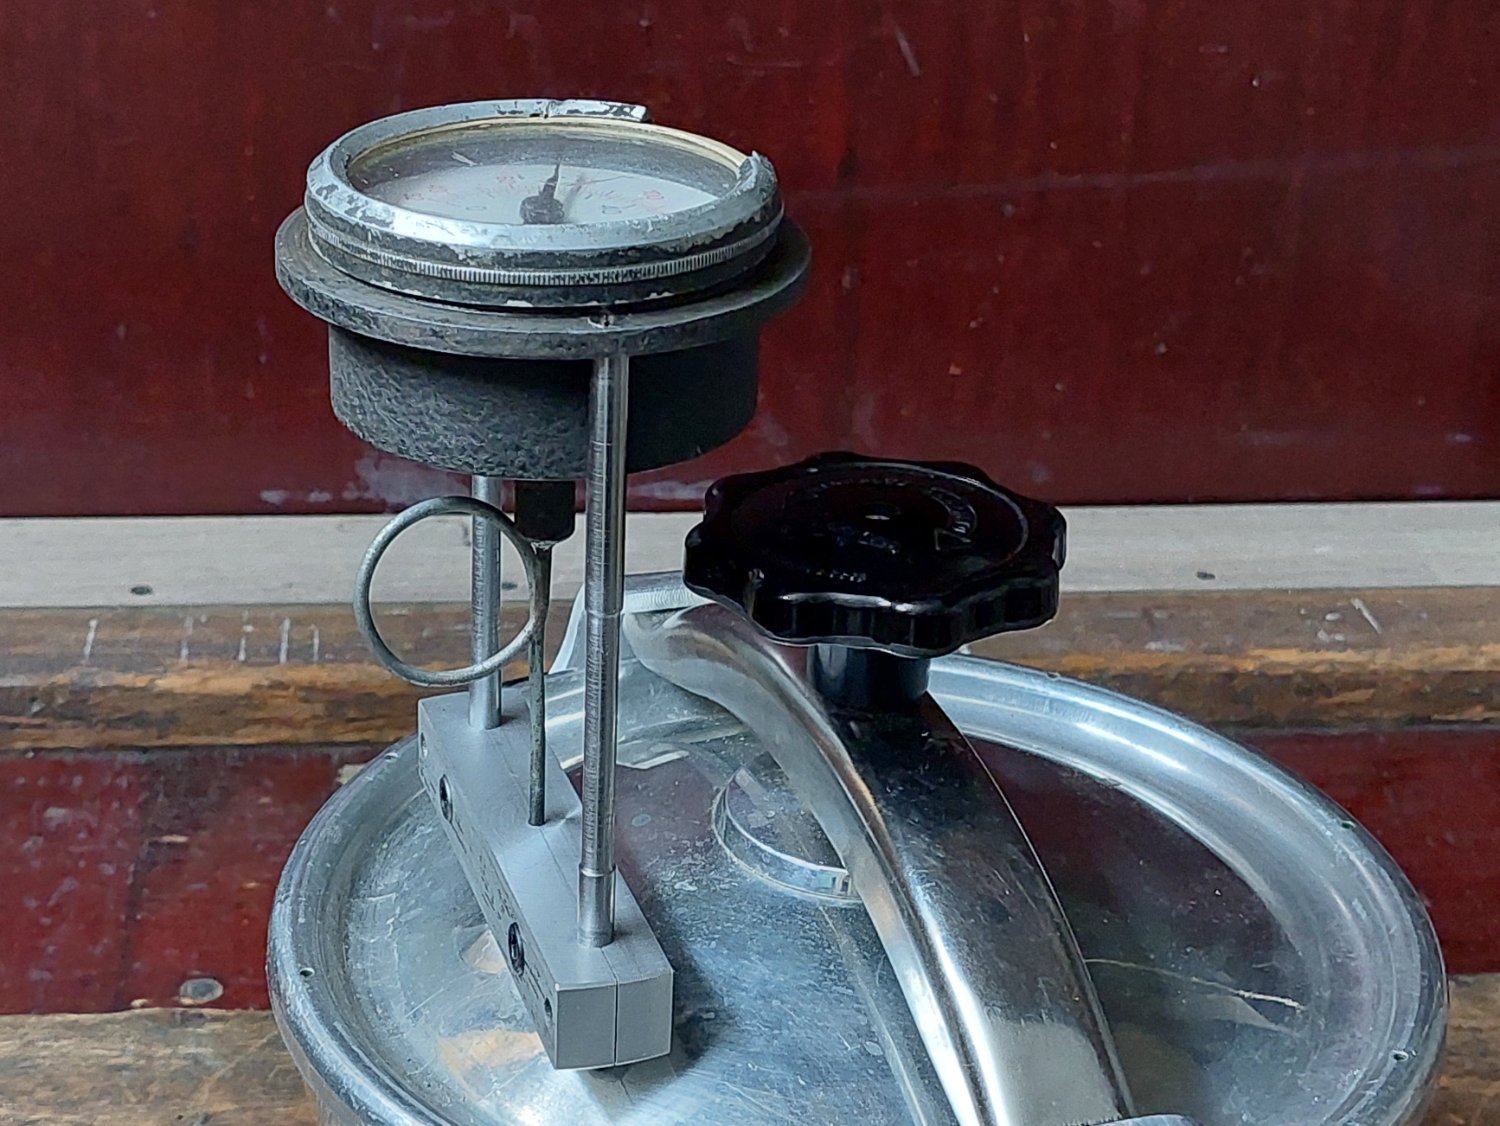
Согласен. Обьем 6 литров, надежность выше чем со стеклом. В процессе доработки... на фото сделал изгиб стоек крепления термометра, теперь показания видать издалека. Врезал второй штуцер, получил различные варианты его применения; выход пара и запахов в вентиляцию, либо использовать тройник для вакуумирования и контроля давления.

-
Вопрос был о том, выдержит ли пластиковый контейнер для хранения продуктов, необходимые условия для пропитки трансформаторов парафином/воском - температуру 100-105 градусов и избыточное атмосферное давление. Так же интересовало Ваше представление о последствиях возможного разрушения в процессе пропитки контейнера, каков запас прочности рассматриваемого решения и гарантий безопасности... предполагаю эту работу Вы собирались проводить в домашних условиях. Микроволновкой я не интересовался...
-
Есть такое понятие как надежность эксплуатации, например троса лифта имеют семикратный запас прочности... Вы представляете себе последствия разрушения такого контейнера с расплавом 100-105 градусов пропитывающего, легко воспламеняющегося состава... Ведь пластиковый контейнер для хранения продуктов рассчитан на другие условия эксплуатации.
-
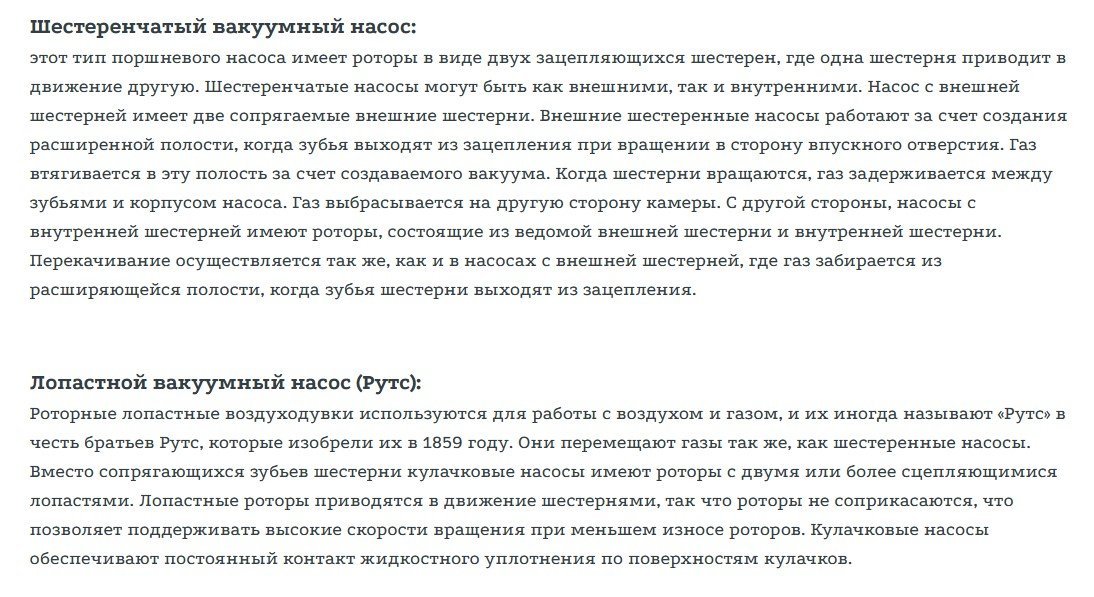
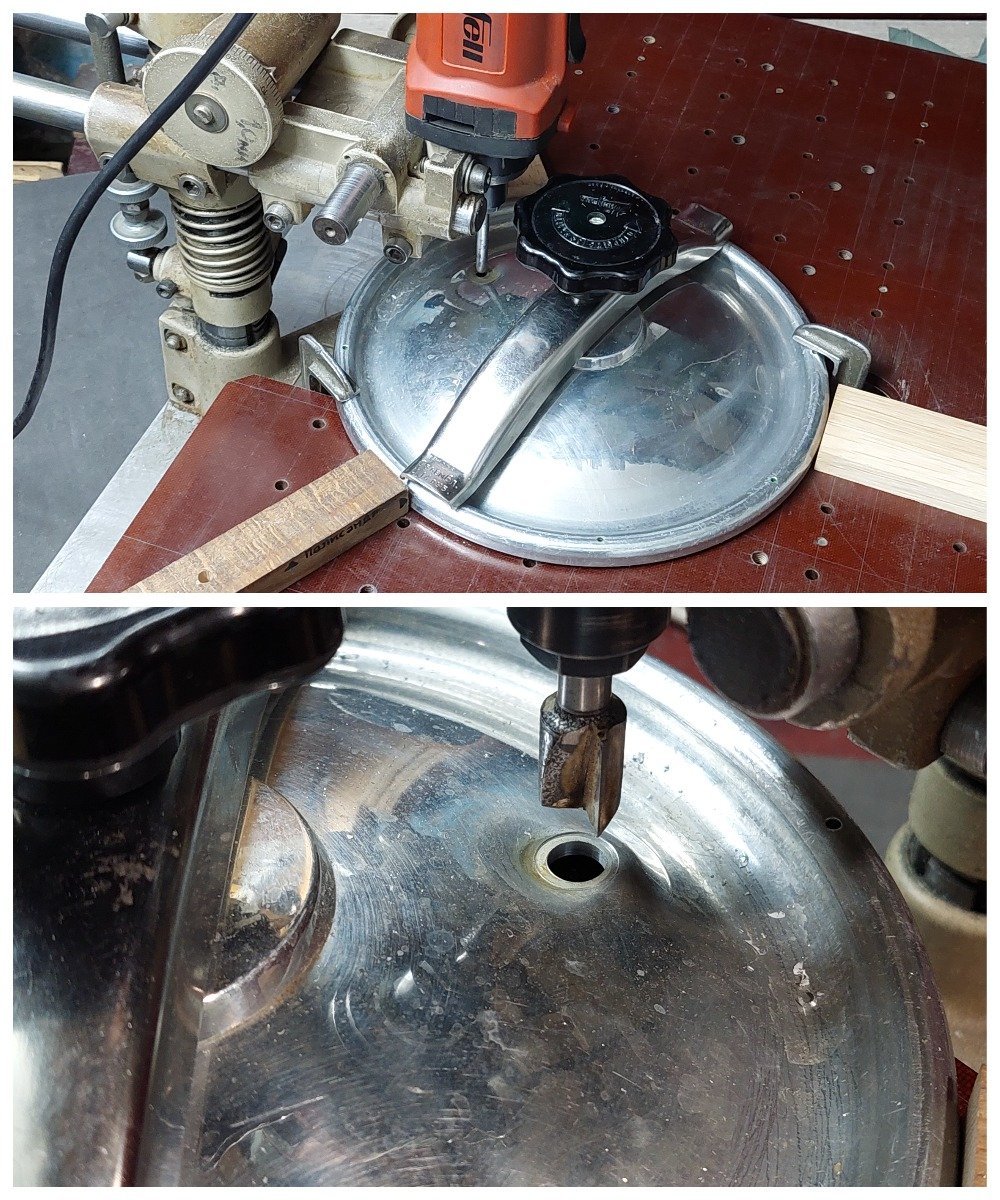
Все же думаю стоит попробовать шестеренчатый... "Большой" ставить некуда, весит килограмм тридцать, хоть и с колесиками... А шестеренчатый опробовать можно зажав через медь вал в токарном патроне (Универсал-3), если будет толк, принцип использования станка доработать, обороты и момент можно регулировать, крепить также удобно, соосность при изготовлении кронштейна получится идеальная... Второй штуцер уже врезал в крышку скороварки, фото размещу в своей теме.
-
Тоже задумался о возможности вакуумировании... в гараже есть самодельный покрасочный компрессор, использовал двух цилиндровый агрегат от "Икаруса", в советские времена компрессоры в магазинах не продавались, самый маленький в то время одноцилиндровый поршневой, был больше моего раз в пять. Но все же он великоват, есть мысль приспособить для откачки воздуха шестеренчатый масляный насос, размером с кулак, 3500об/мин. Как думаете пойдет? Рабочий цикл здесь кратковременный, масло в него капнул и запустил...
-
Чересчур витиевато получилось, не характерно для аппаратуры того времени. Вы применили по максимуму современные технологии (возможности лазерной резки), в те времена отверстия фрезеровали по шаблонам, либо вырубали штампом. Все выглядело гораздо проще... "При освоения нового дела (занятие) нужно пройти через ошибки. Если коротко:" В итоге по характеру вышло, ближе к ювелирным изделиям.
-
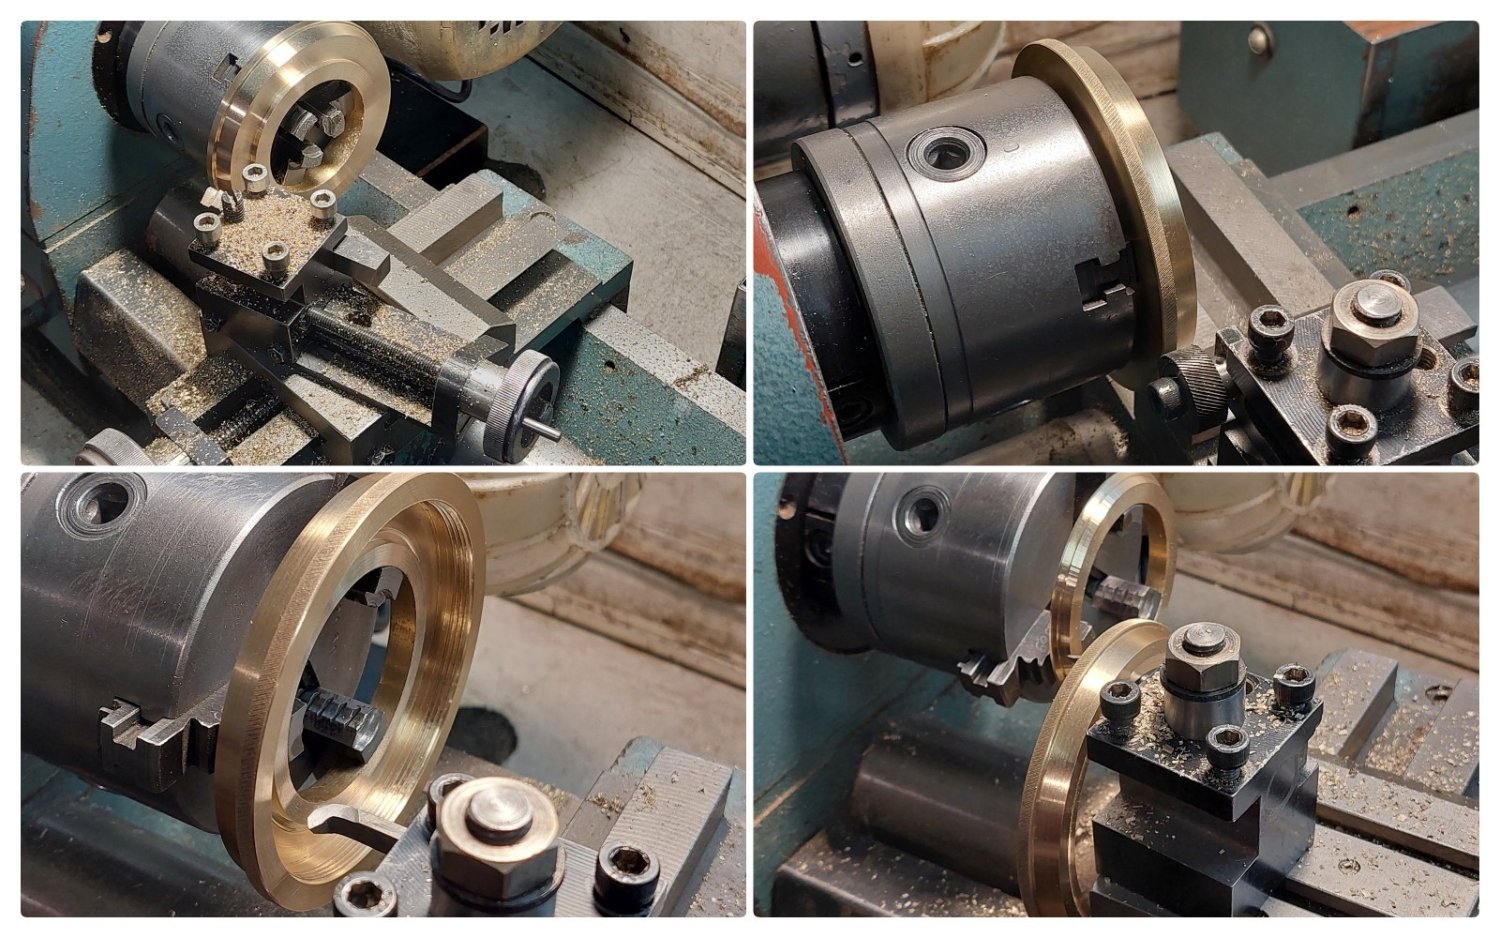
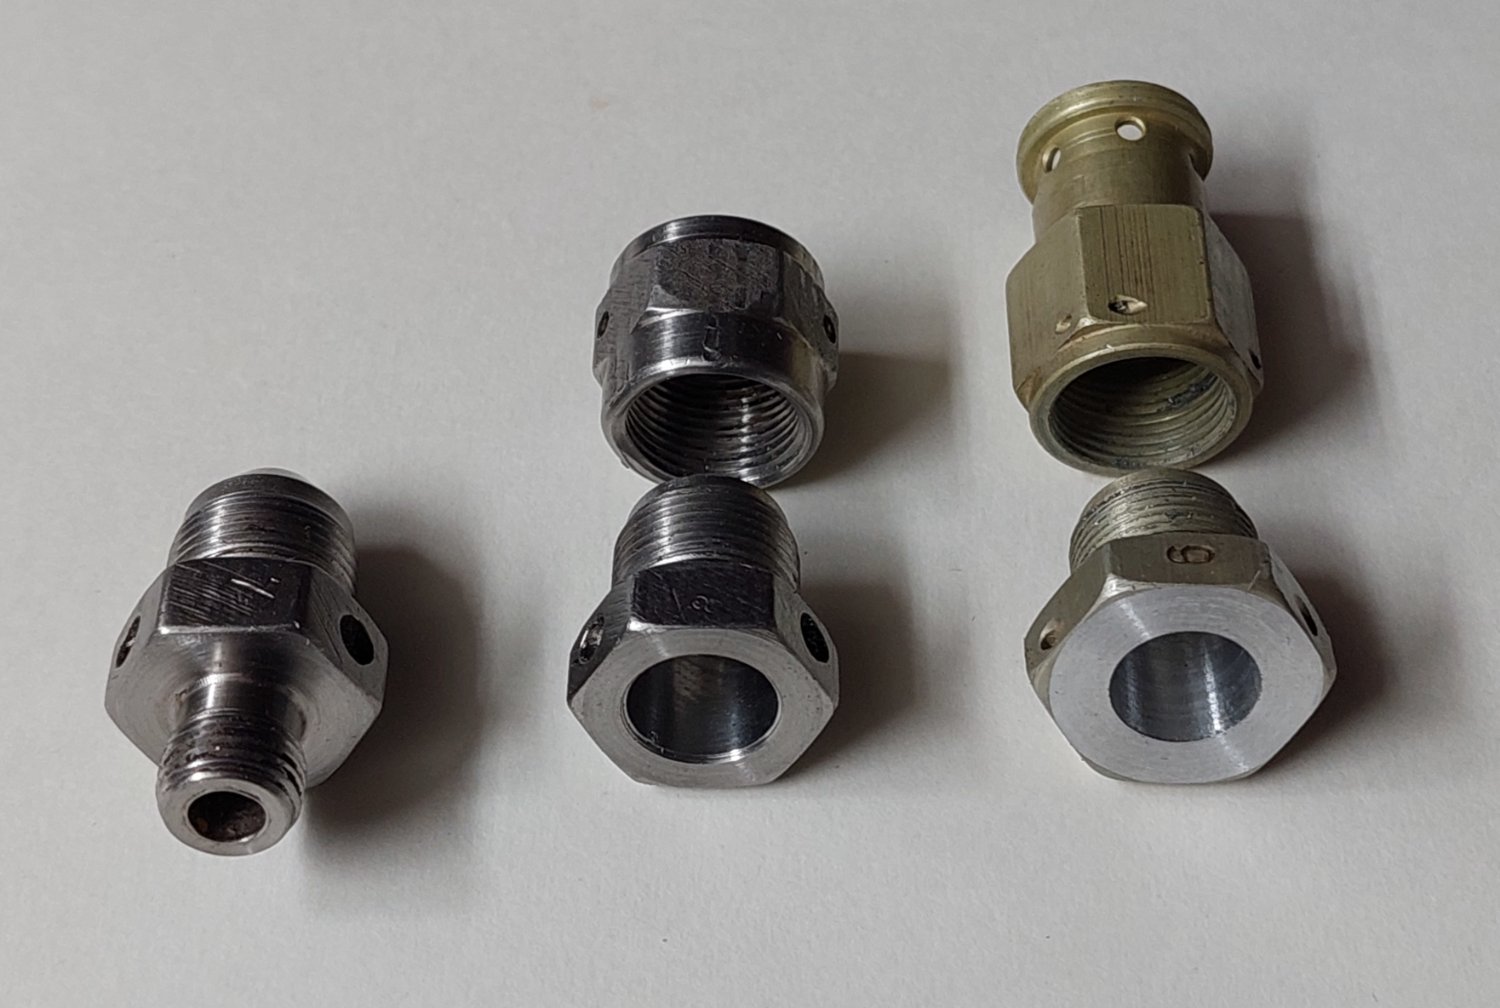
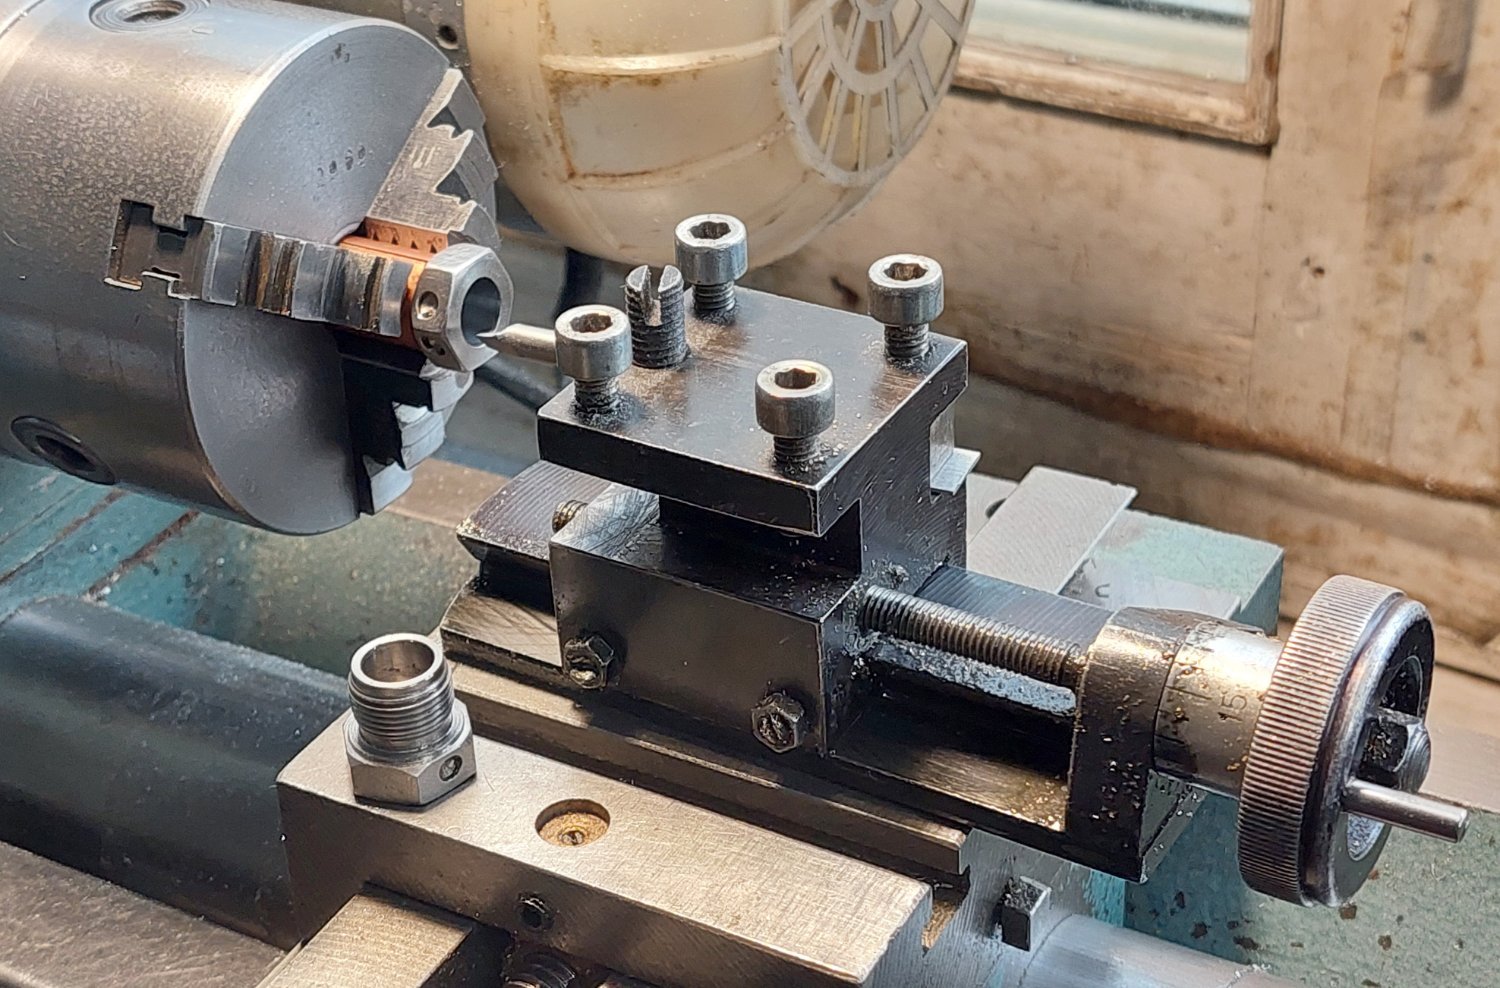
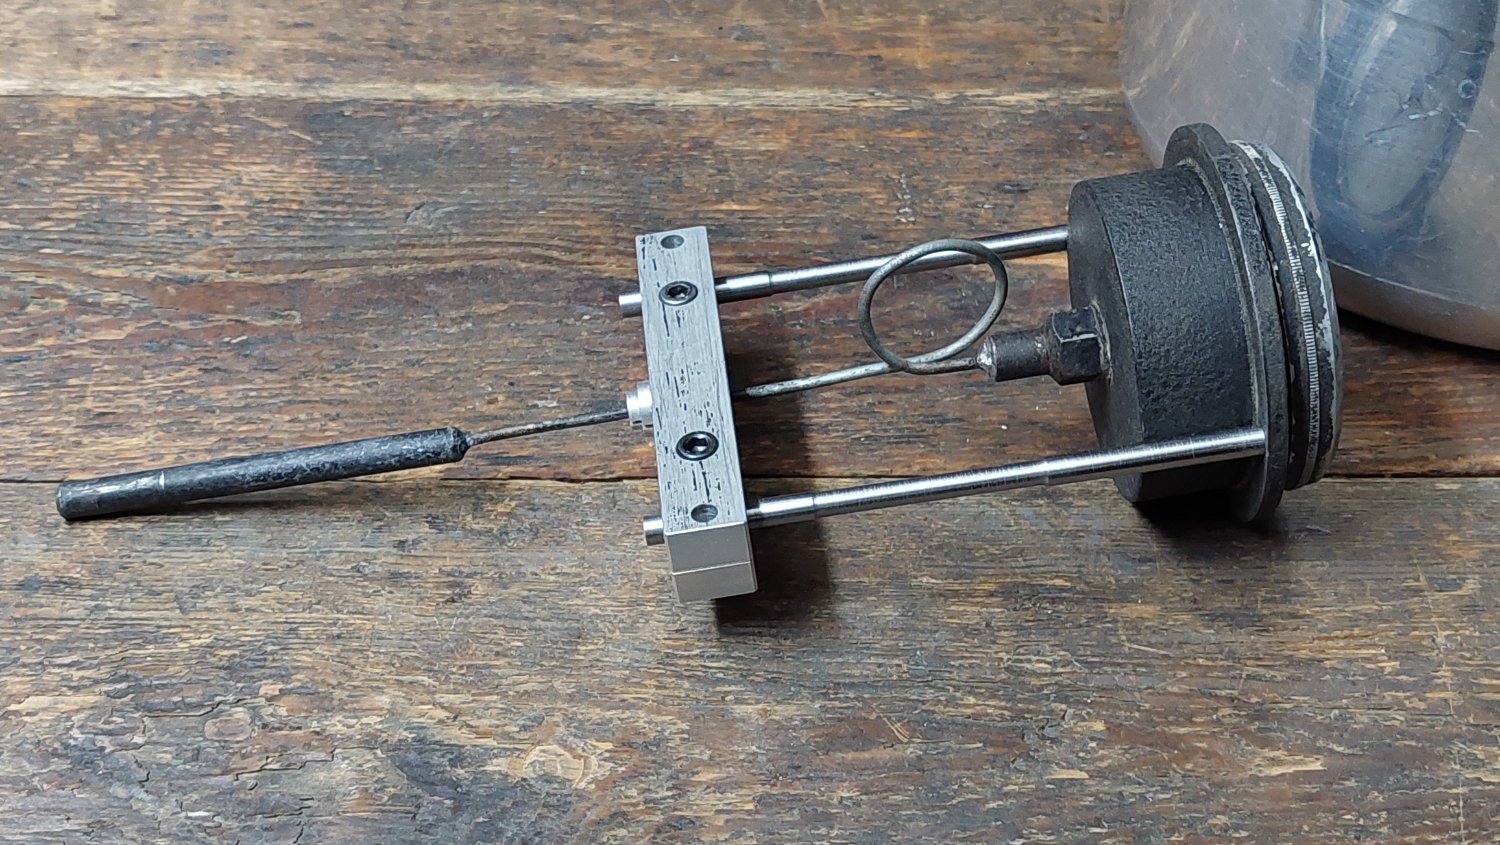
На измерительной головке термометра заменил/изготовил держатель защитного стекла. Установочный узел прибора будет переделан, для обеспечения его четкой и простой установки/снятия. Посадка на небольшой конус Морзе решает эту задачу, всякие покачивания/болтания исключены. Есть идея использовать прибор и как просто комнатный термометр, установив в мастерской на стене однотипное посадочное гнездо, для изготовления их использовал как заготовки, штуцера самолетной техники.
-
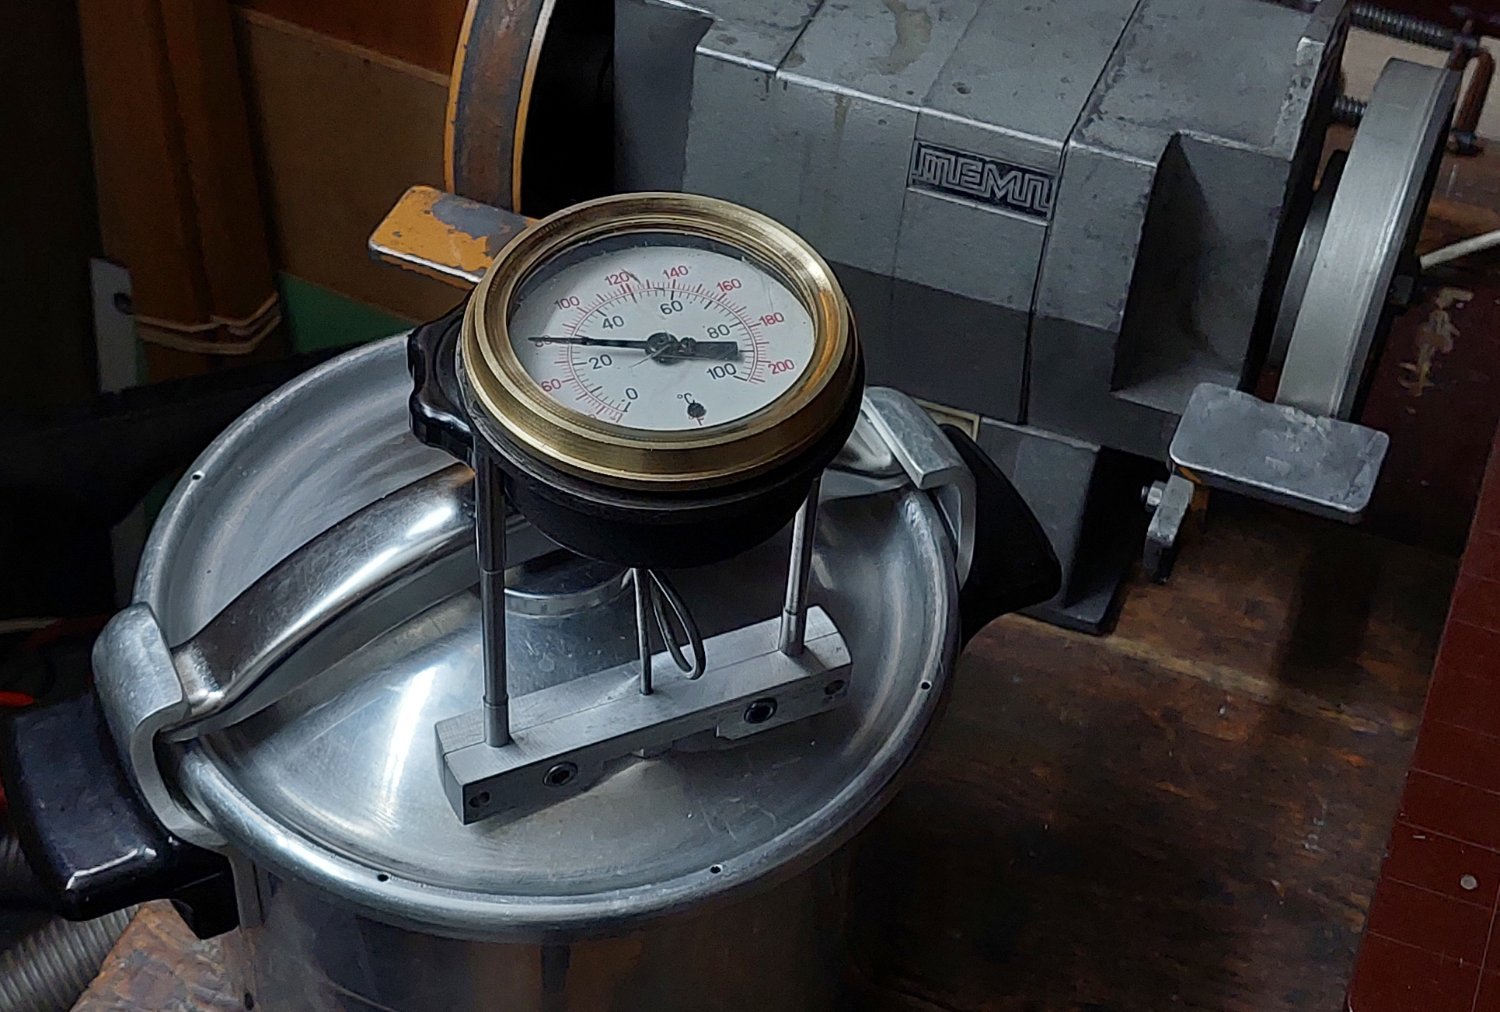
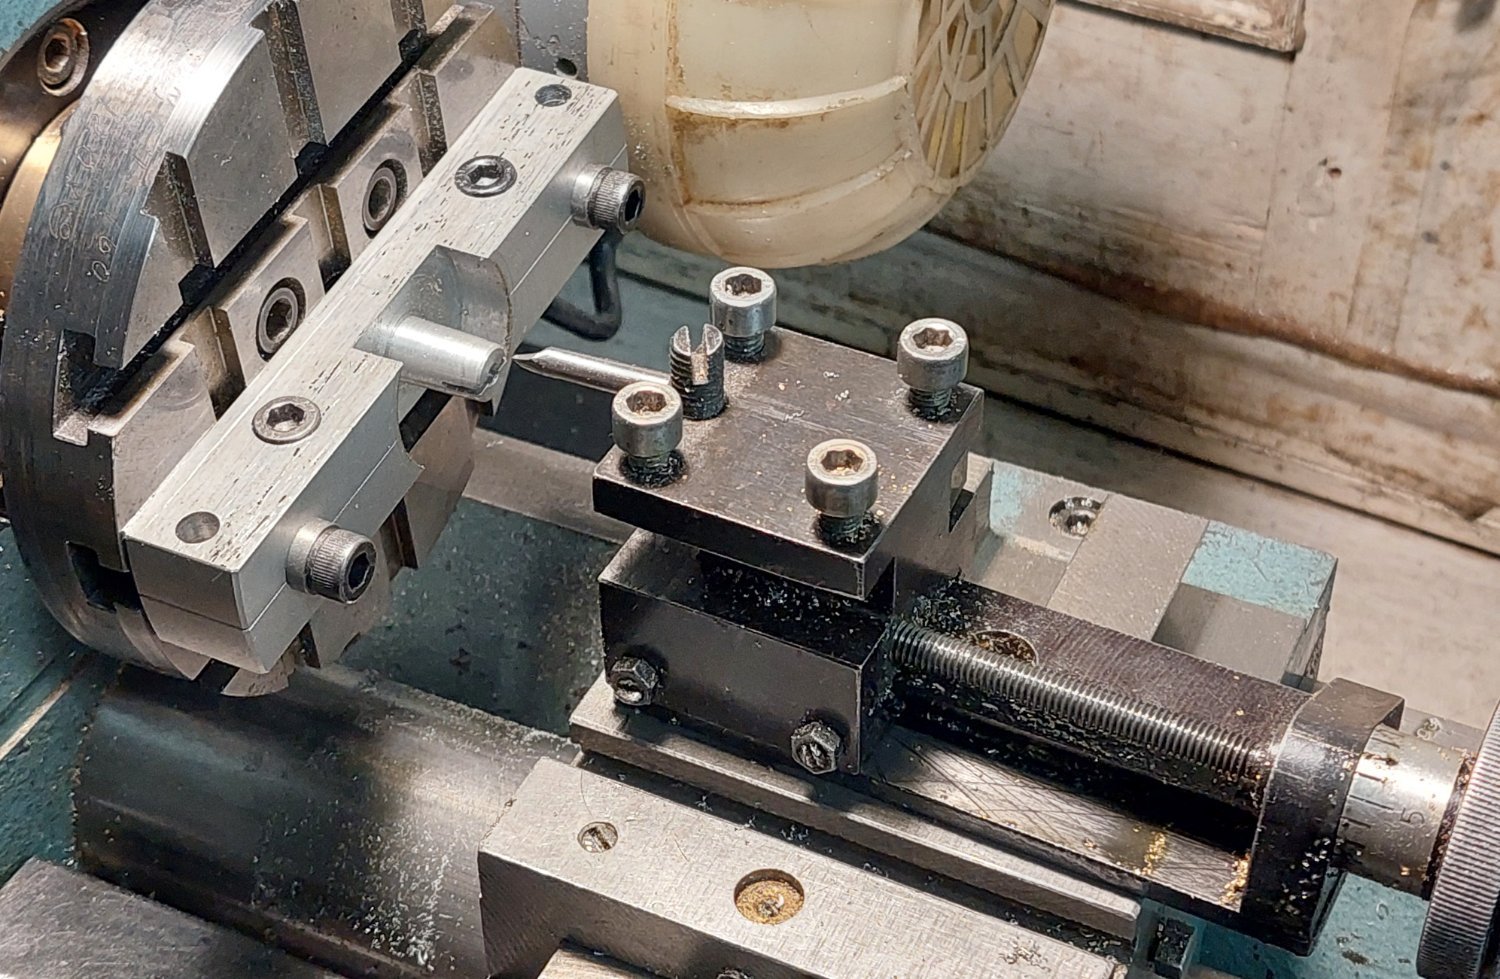
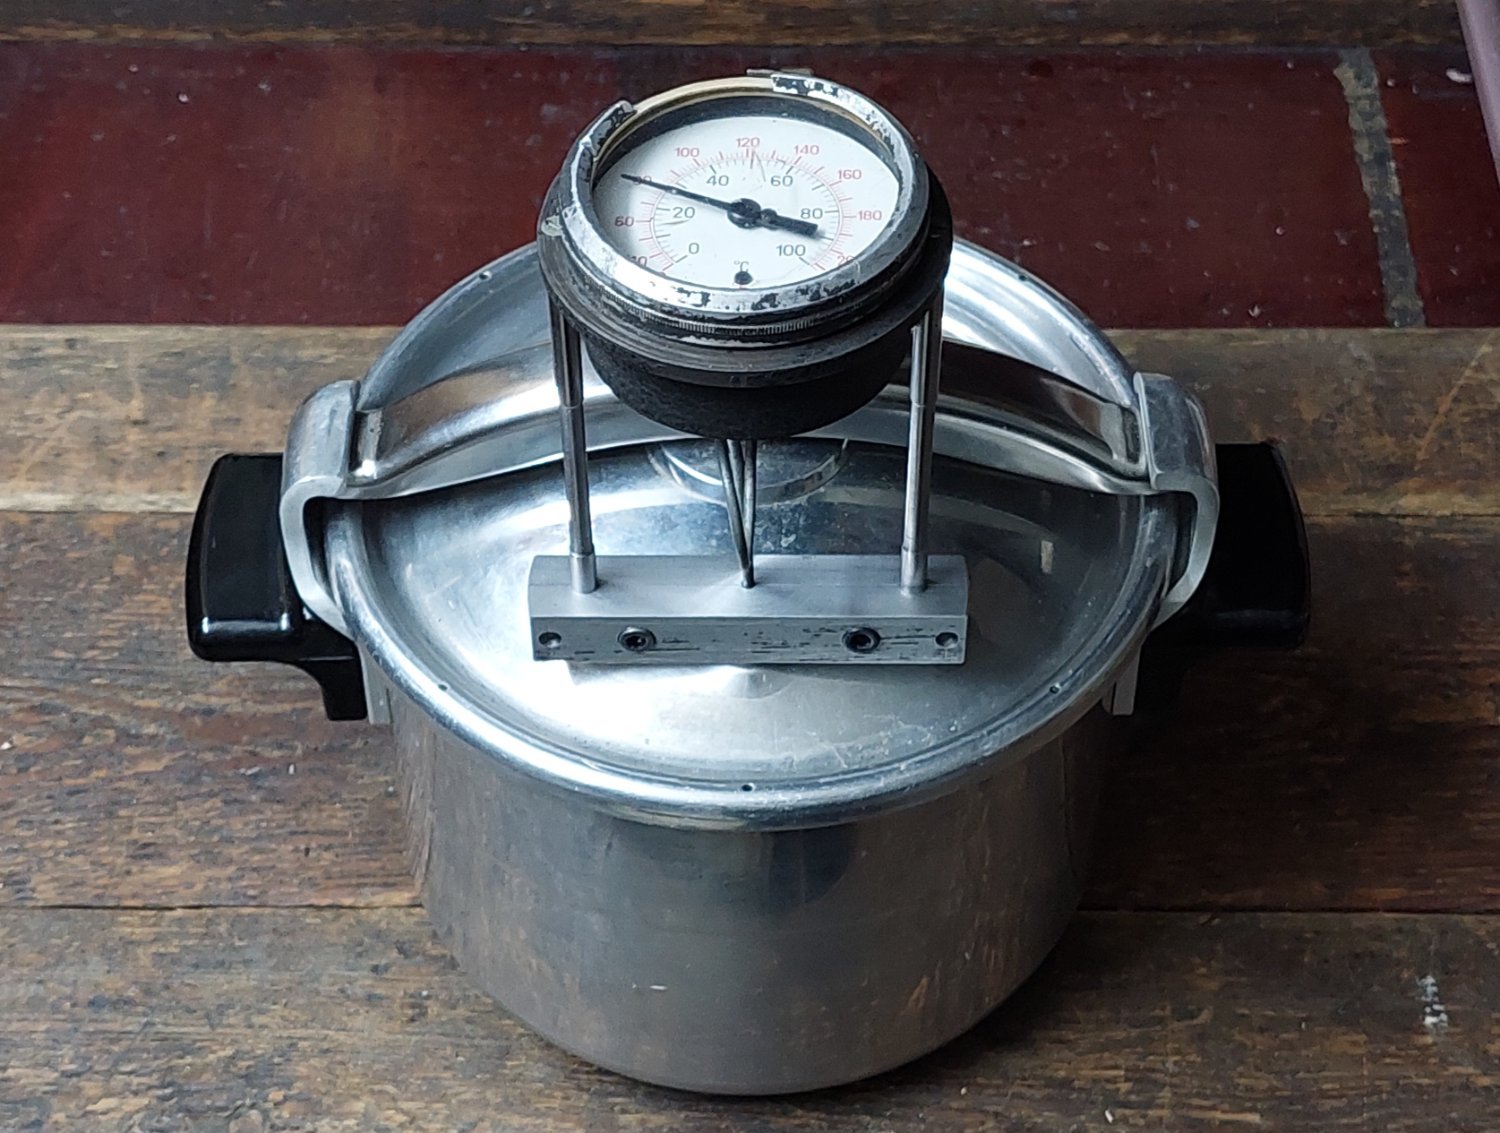
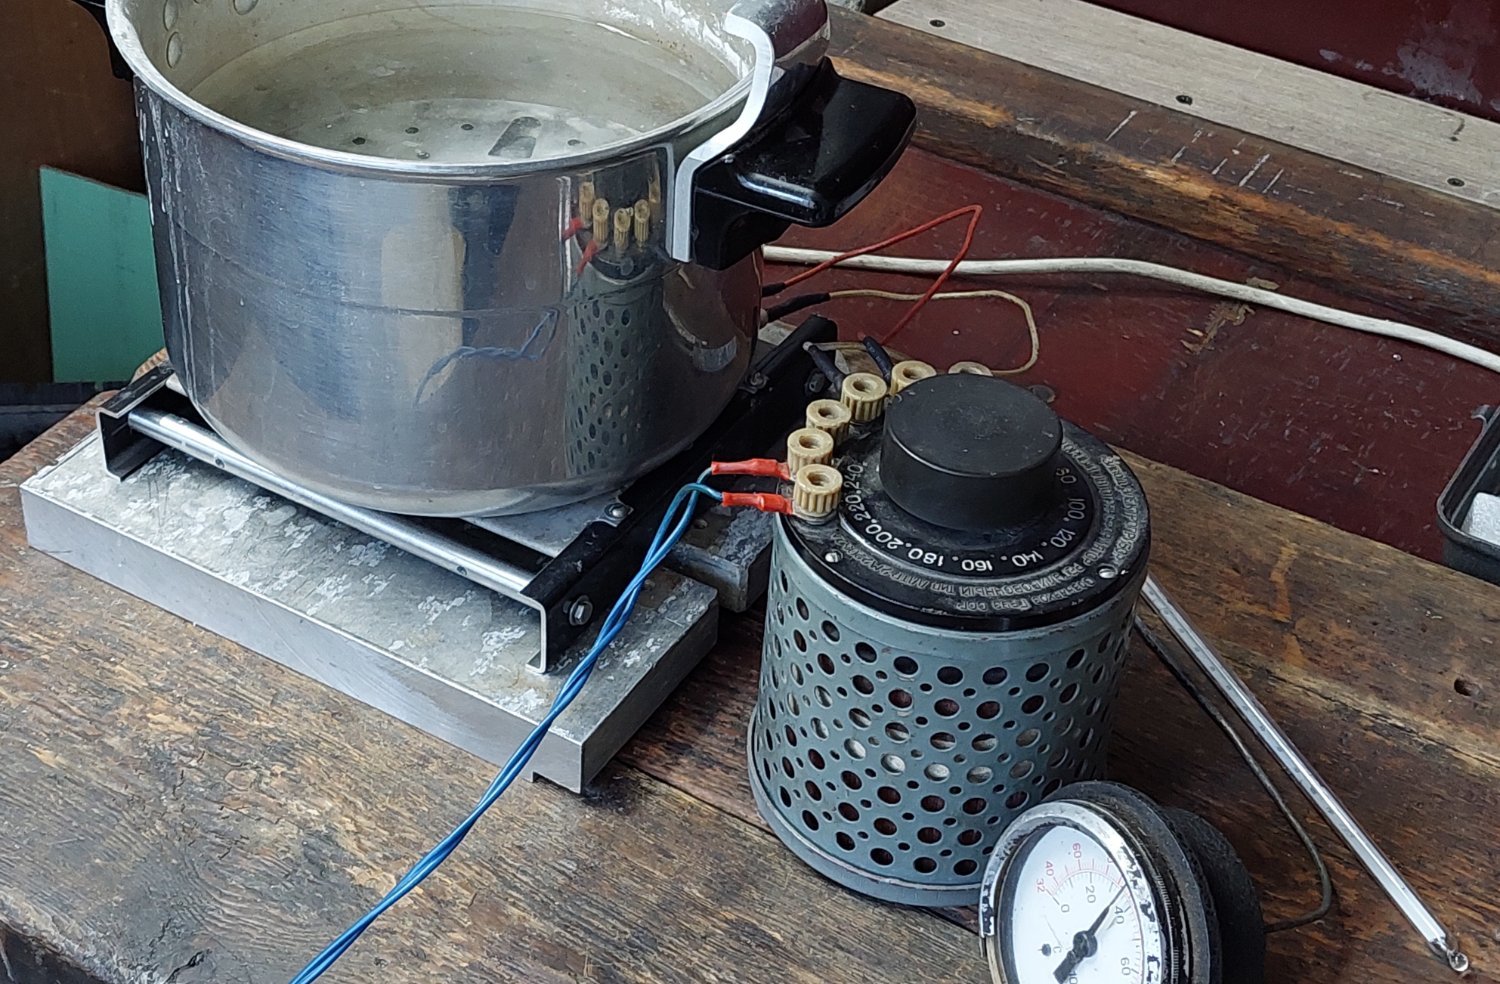
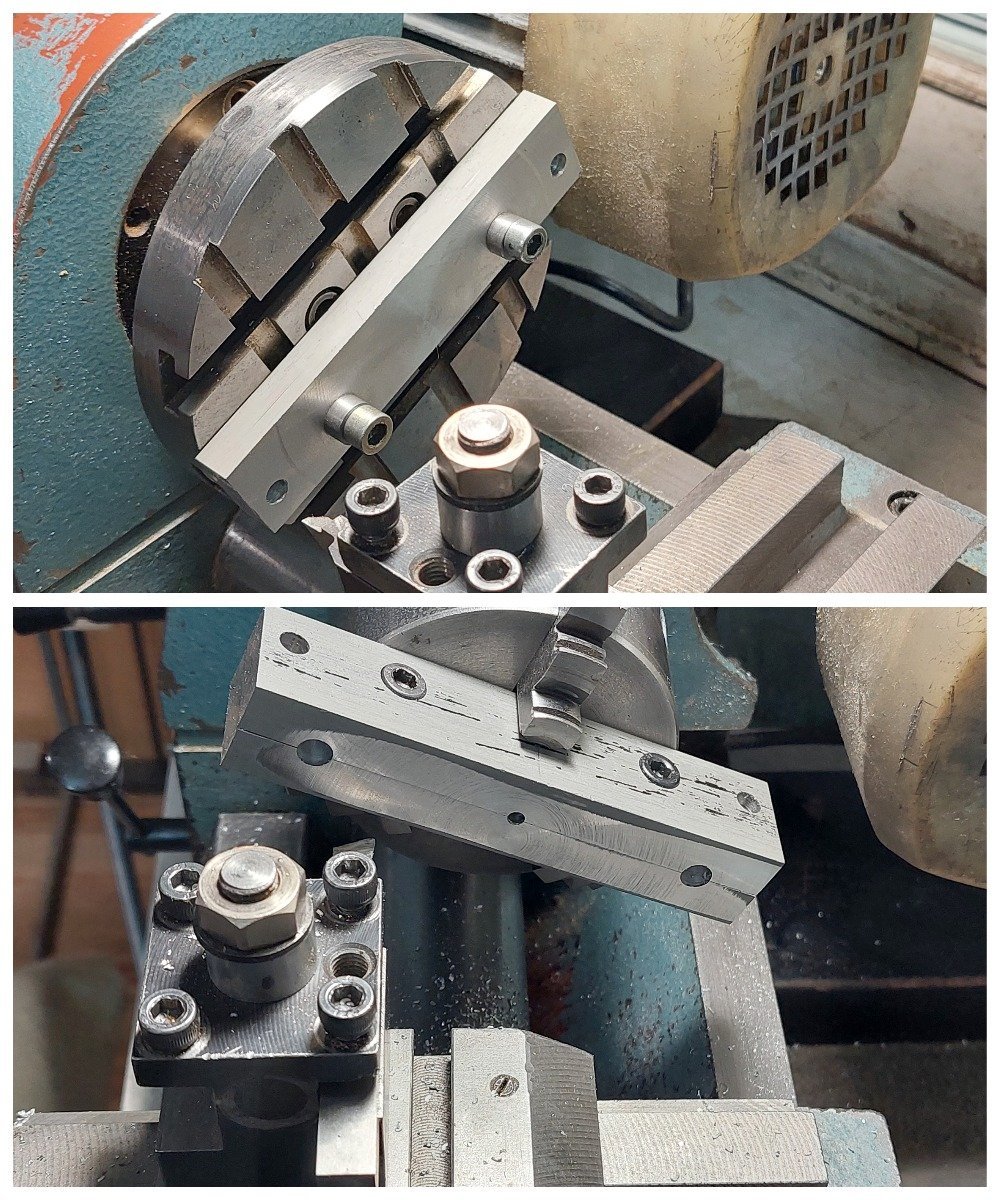
Изготовил держатель термометра, опускается в отверстие демонтированного клапана, в емкость после закрытия крышки. Обеспечен щелевой выход избыточного давления. Прямые стойки дают горизонтальное положение циферблата, что не позволяет четко счивать показания с некоторого расстояния. Планирую попробовать сделать S - образный изгиб стоек на отдельном образце, чуть увеличив проточку опор в точках изменения диаметров. Возможно станет лучше... Так же придется изготовить и заменить крышку циферблата, разбитая (в таком состоянии ее нашел), выглядит некрасиво.
-
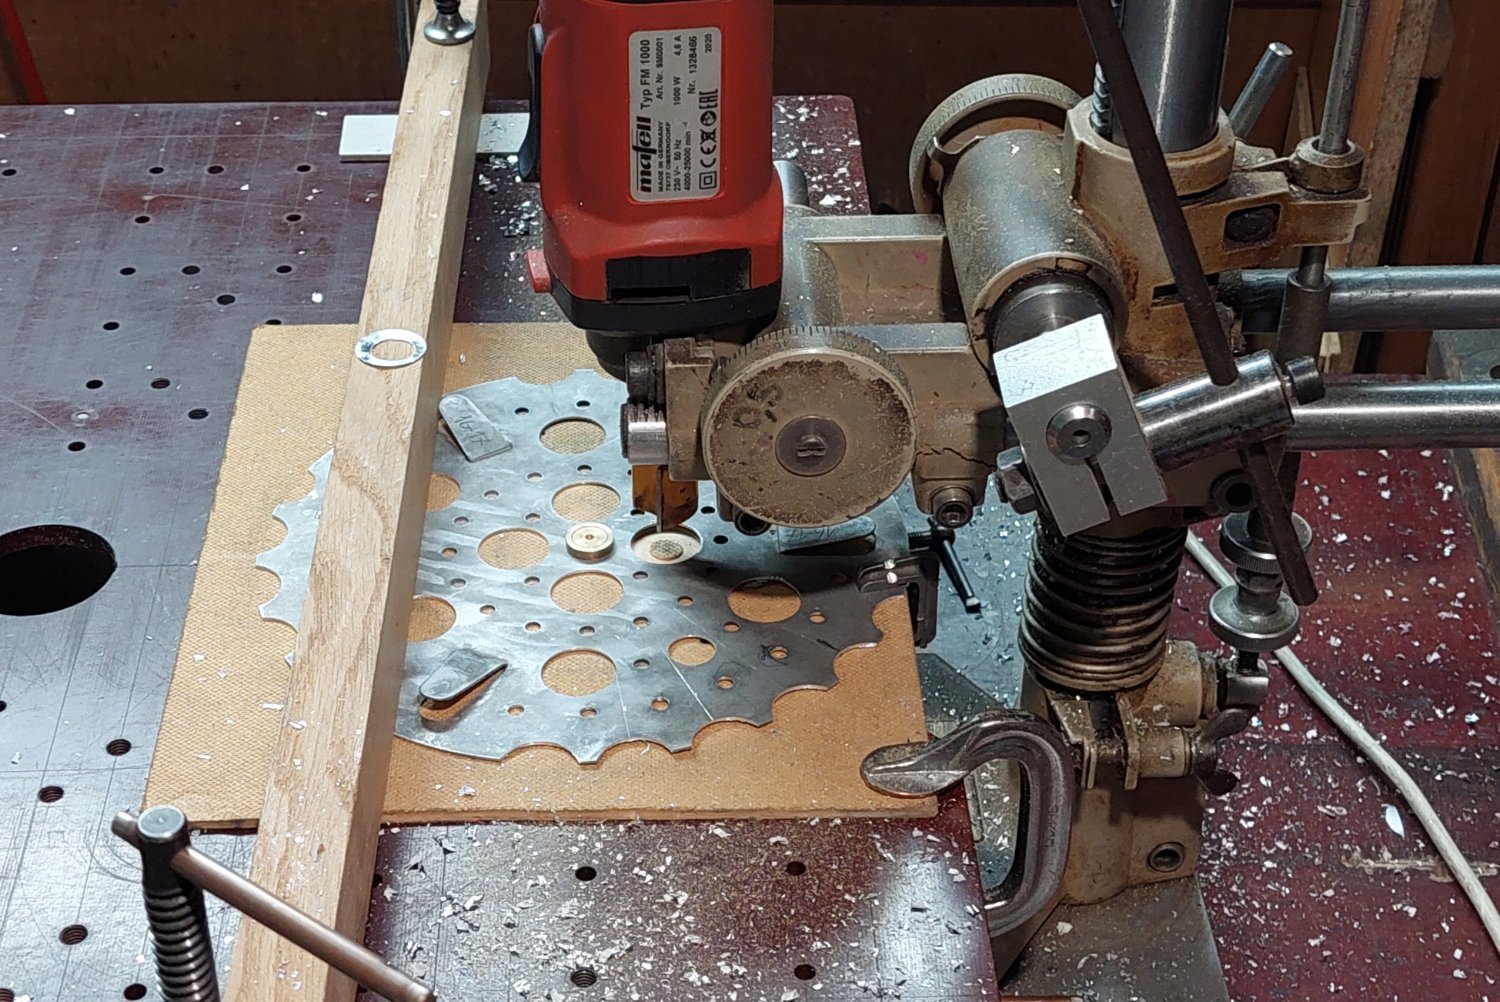
Сегодня на верстаке в мастерской стоял фрезернокопировальный станок, и вся работа велась на нем... изменил конфигурацию вкладываемого донышка. Завтра продолжу работу на токарном...
-
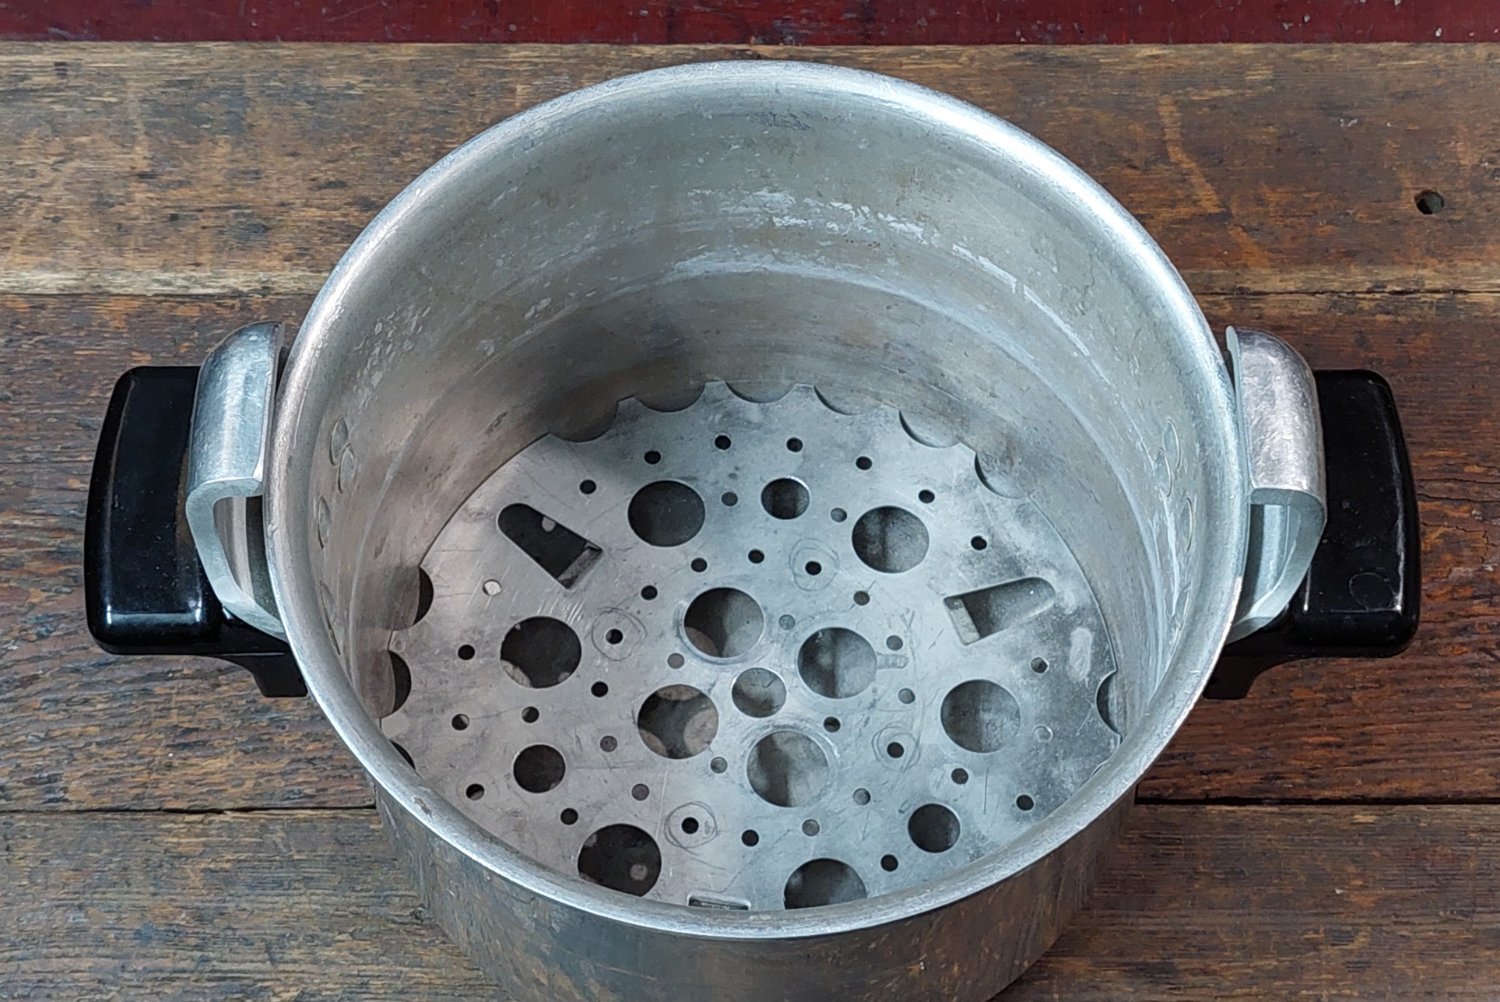
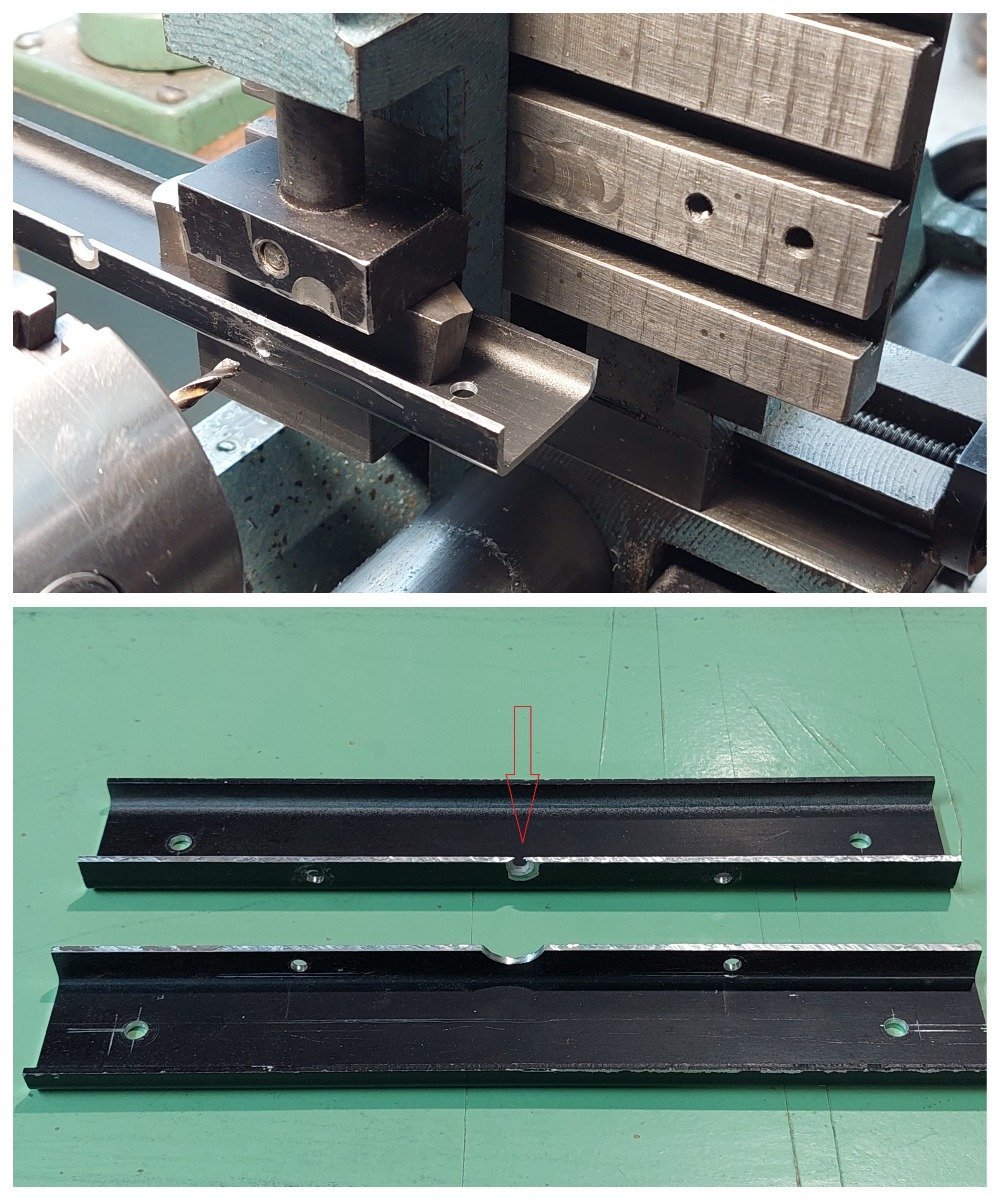
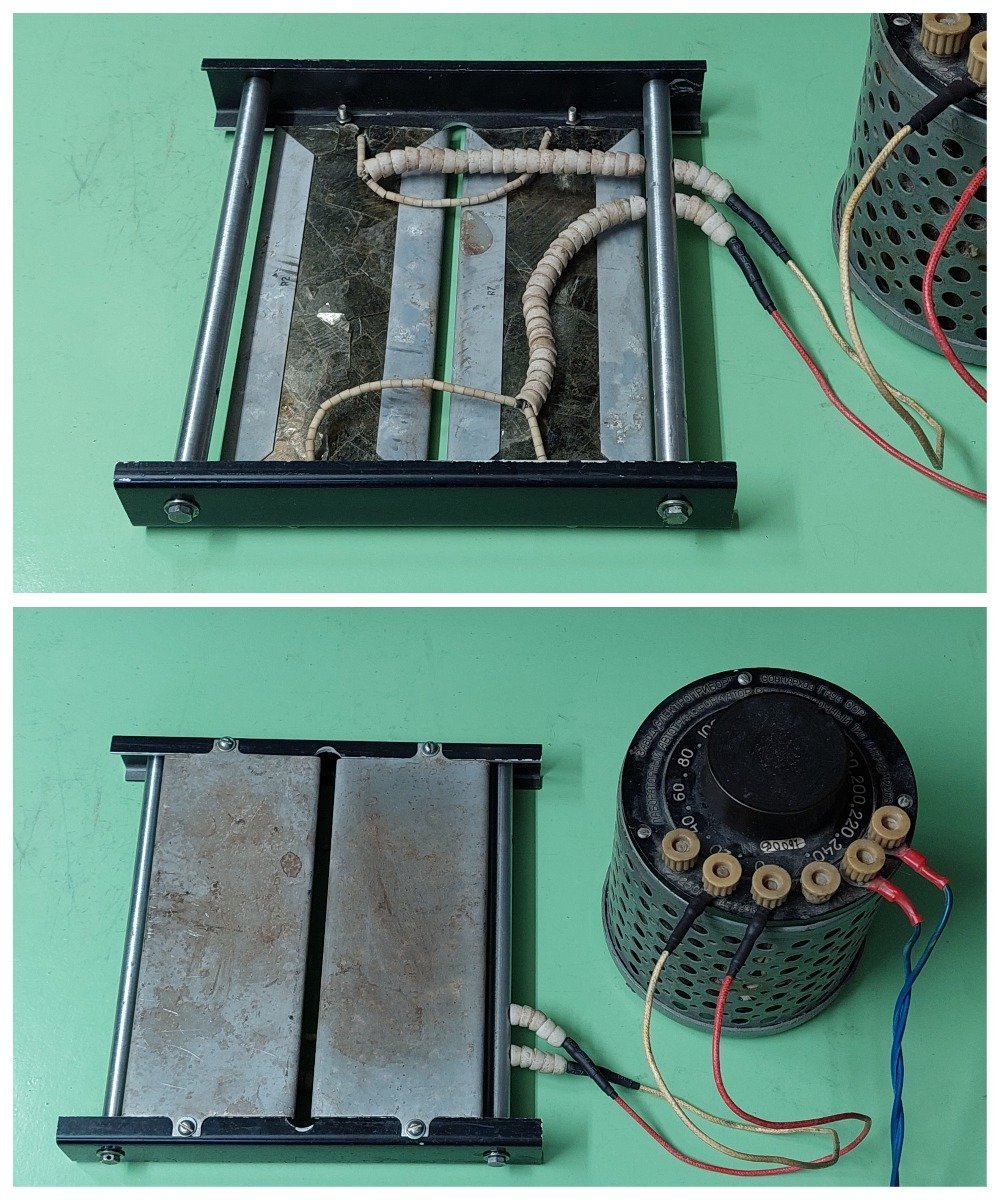
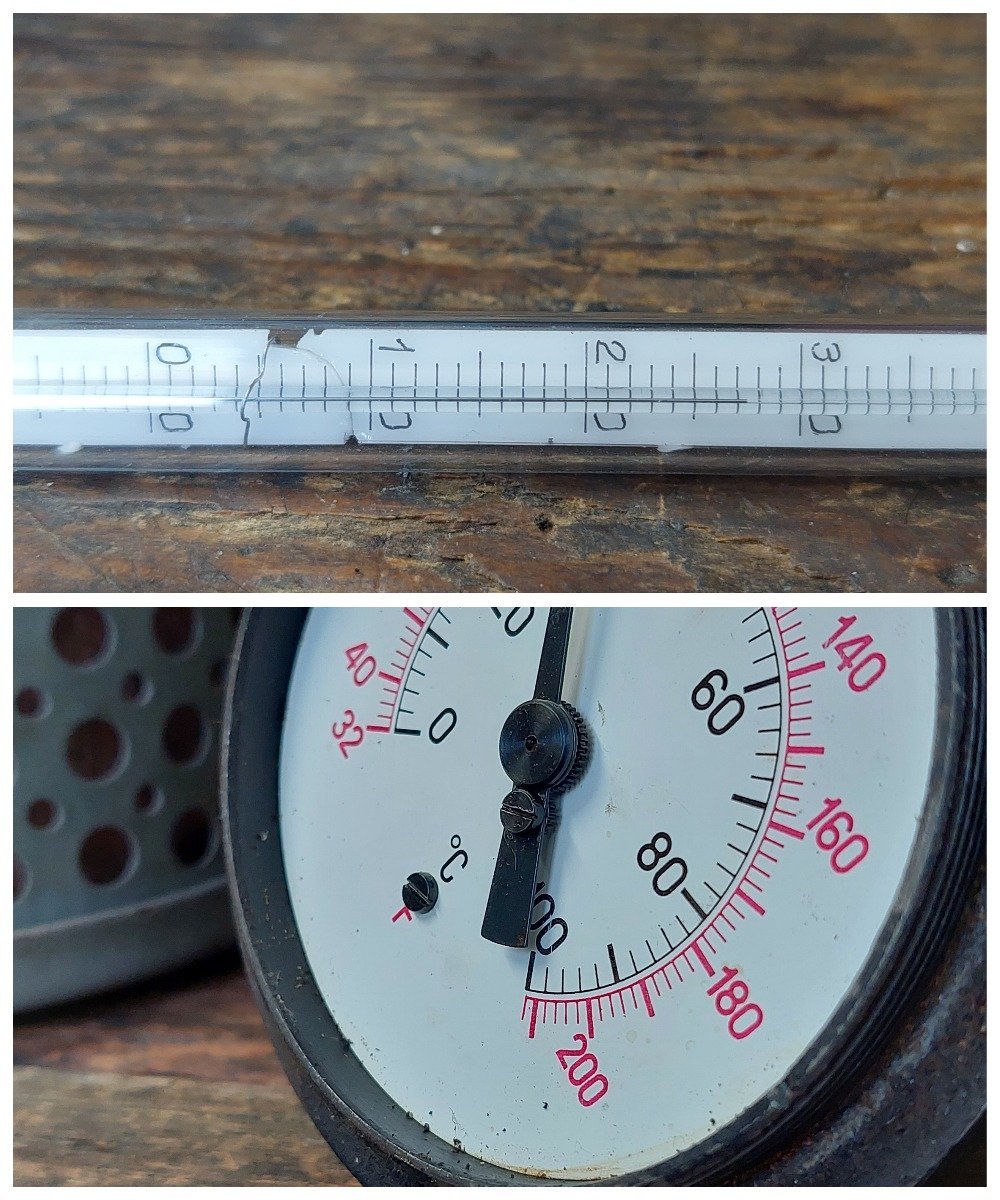
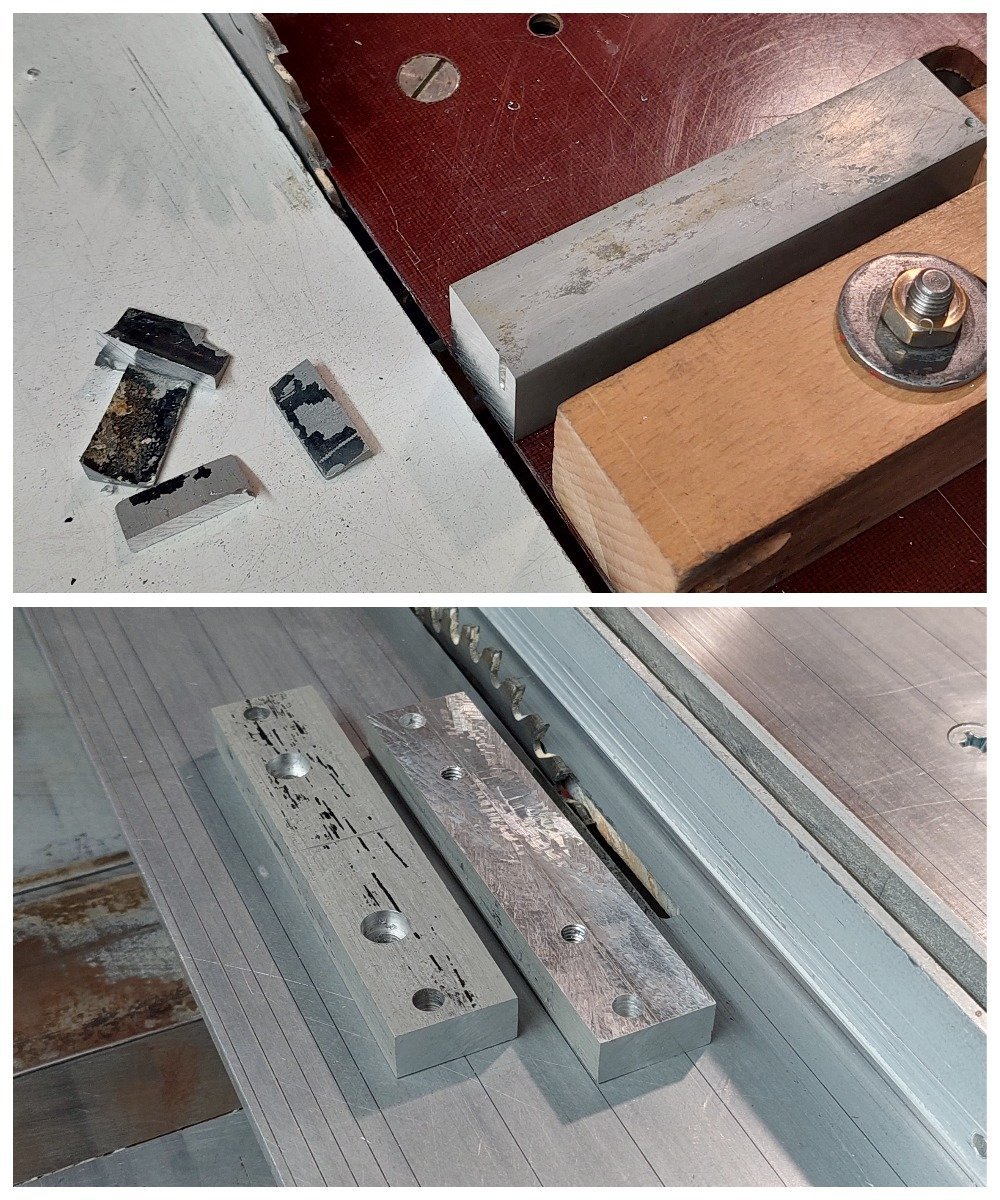
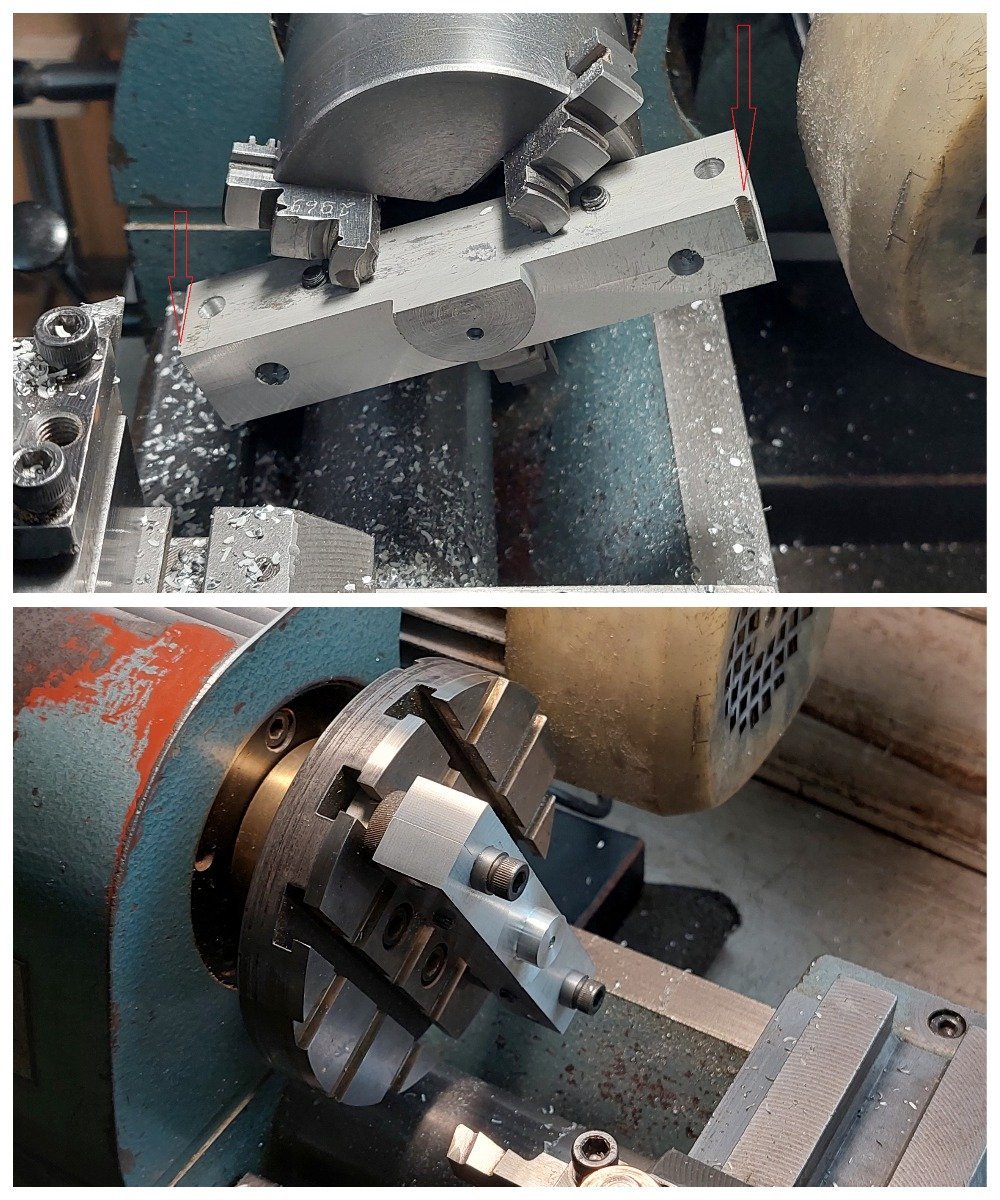
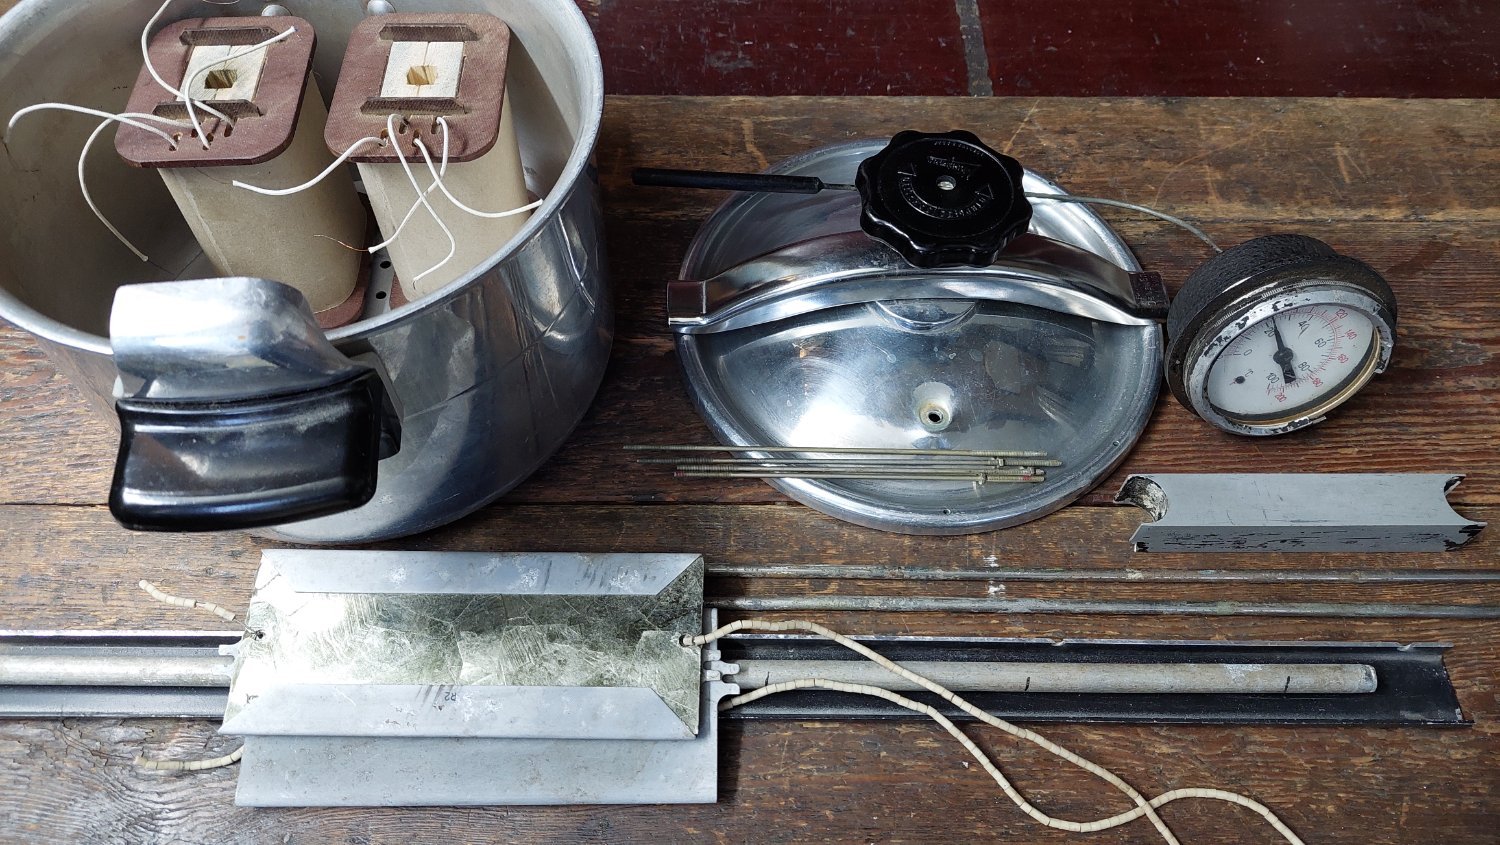
Собрал из барахла вторчермета типа электрической плитки, мощностью около 400 ватт. С одной стороны мощности маловато, за час нагрел воду до кипения. Предварительный нагрев можно сделать другим источником. В тоже время ограниченная мощность нагревателя, страхует от быстрого, неконтролируемого превышения температуры. Планирую сделать к нему теплоизолирующие ножки и расположить в нижней части отражающий (зеркальный) алюминиевый экран. Подставка с низу - плита 30мм нагрелась до 65 градусов. Контролировать температуру будет термометр часового типа, ему не нужно питания, показания хорошо различимы на расстоянии, не требует деликатного обращения. Ртутный еще в молодости уронил, шкала в двух местах треснула, показывает правильно... В крышке скороварки увеличил посадочное отверстие для установки термометра, сейчас делаю установочное крепление головки измерителя. На фото стрелками показаны прежние технологические следы применения используемой заготовки, в последствии они отойдут при обработке, либо будут замаскированы формой/дизайном... Любое незадействованное/необоснованное отверстие, прорезь и тому подобное портит общее впечатление от конструкции.
-
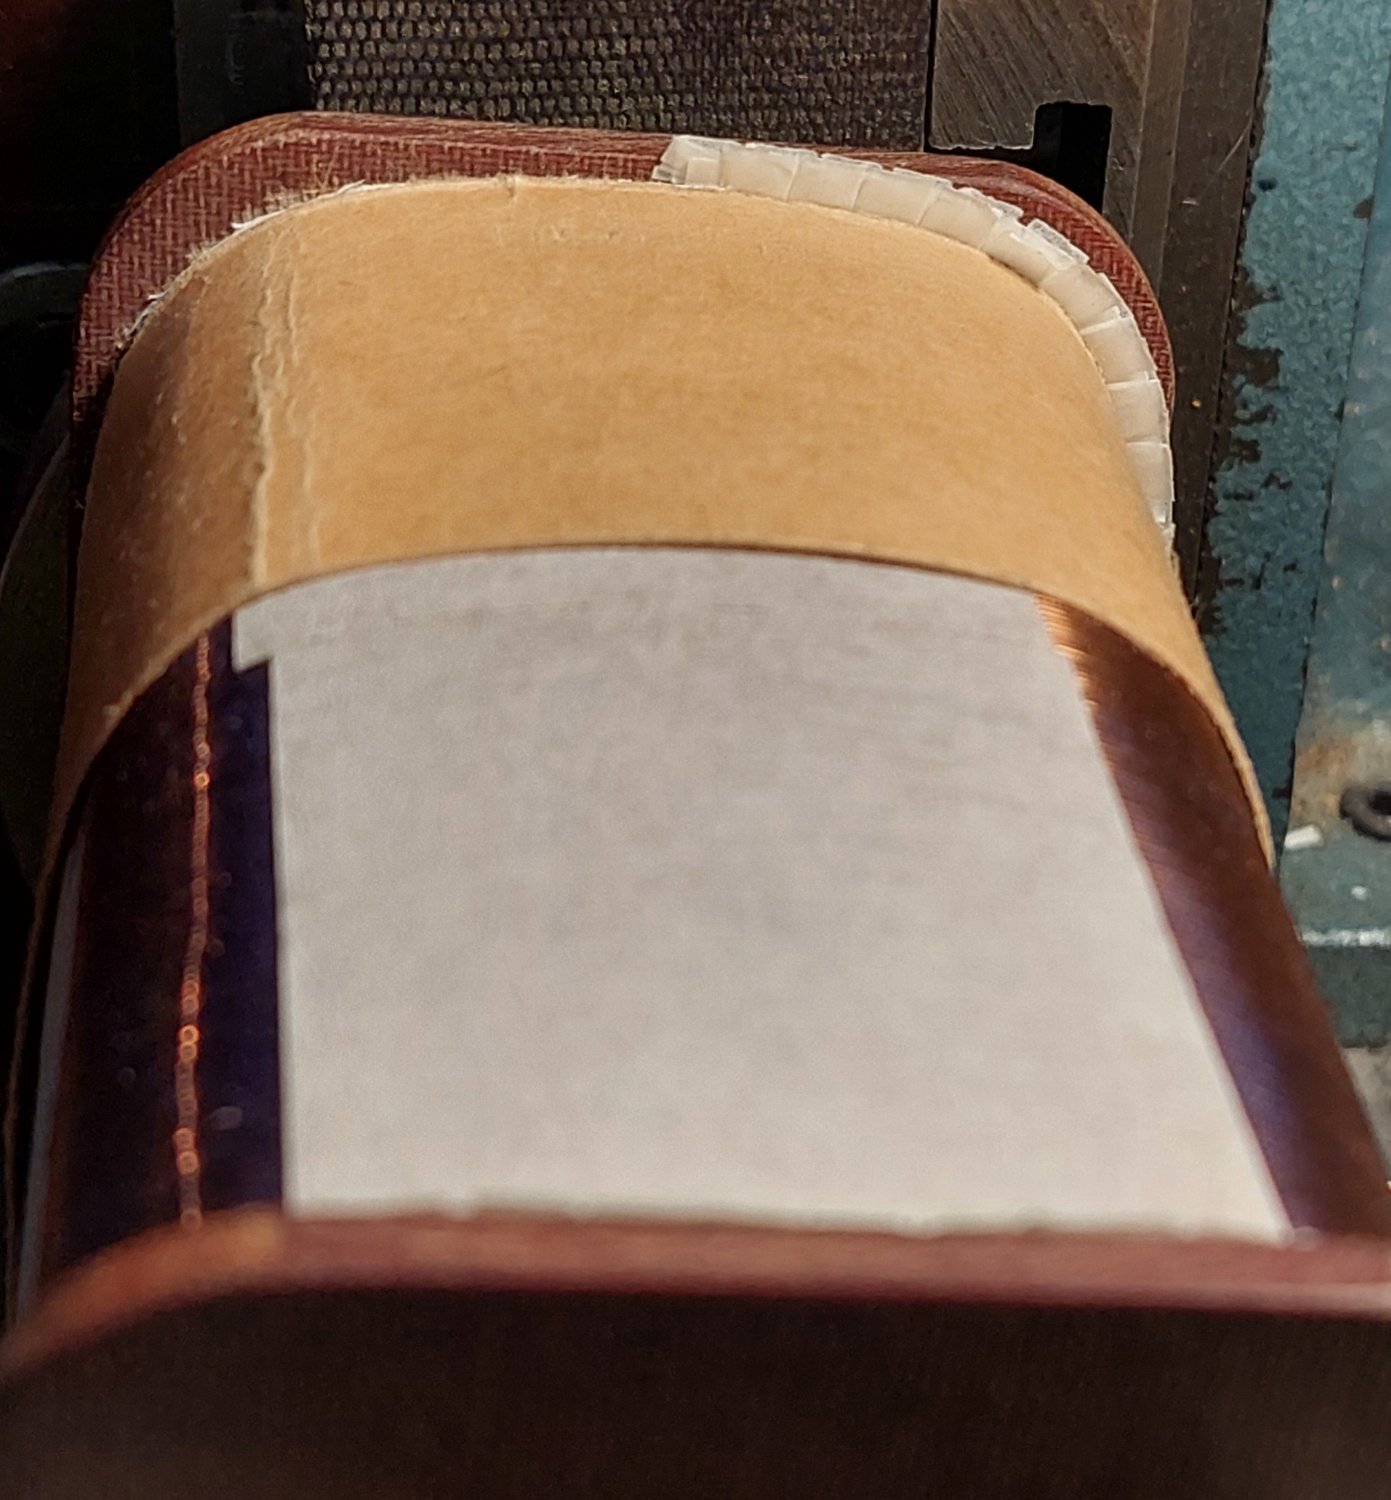
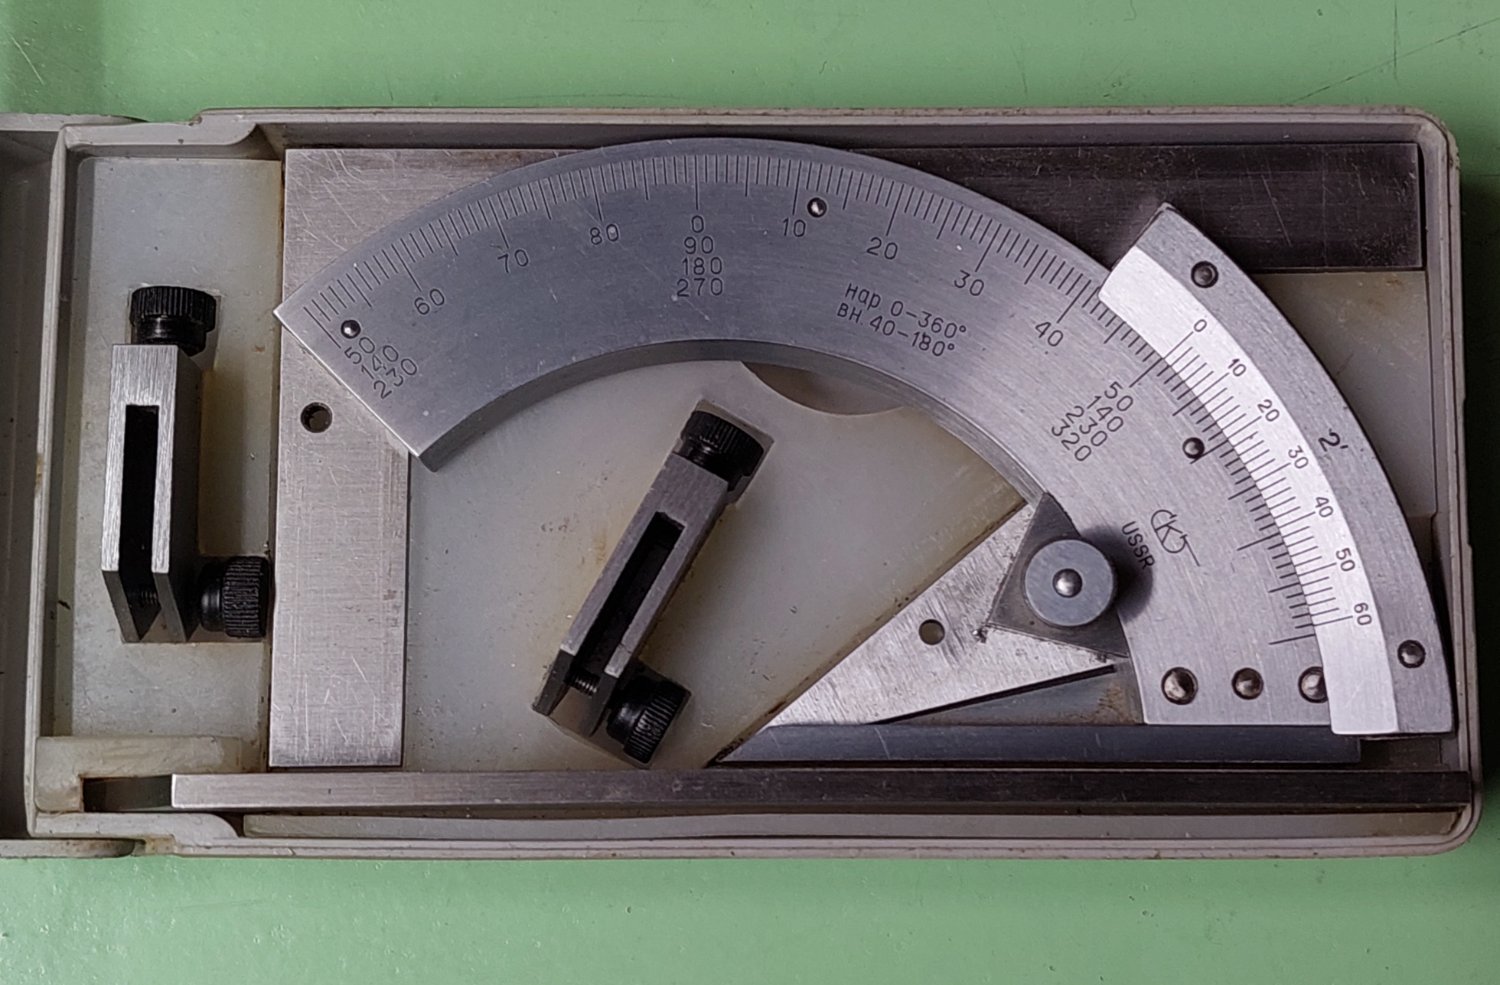
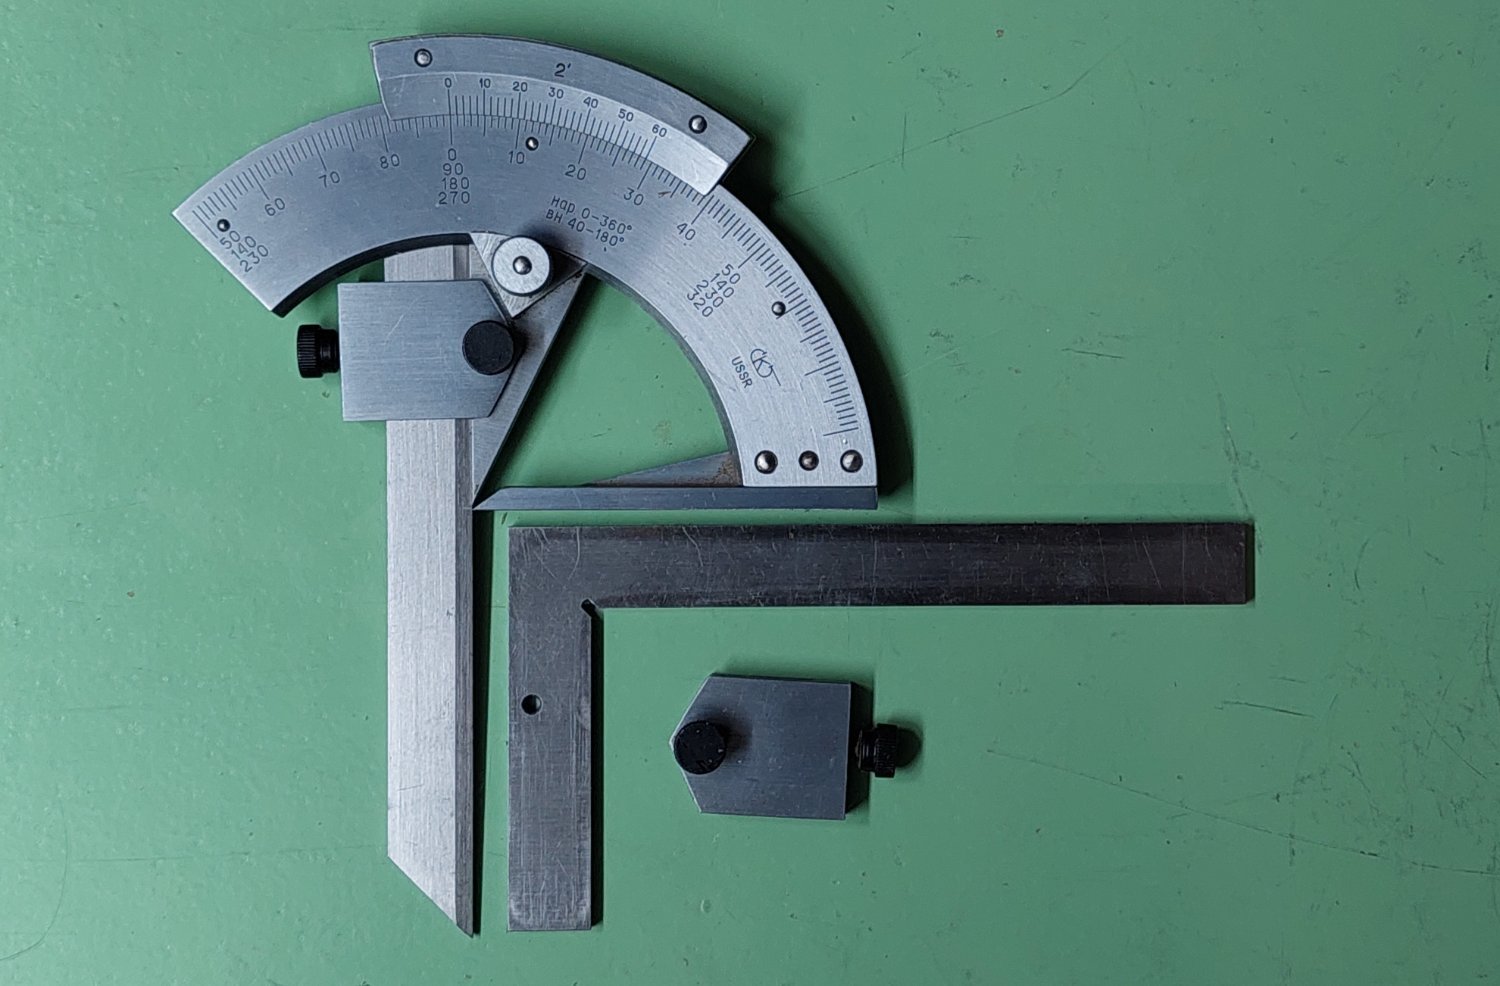
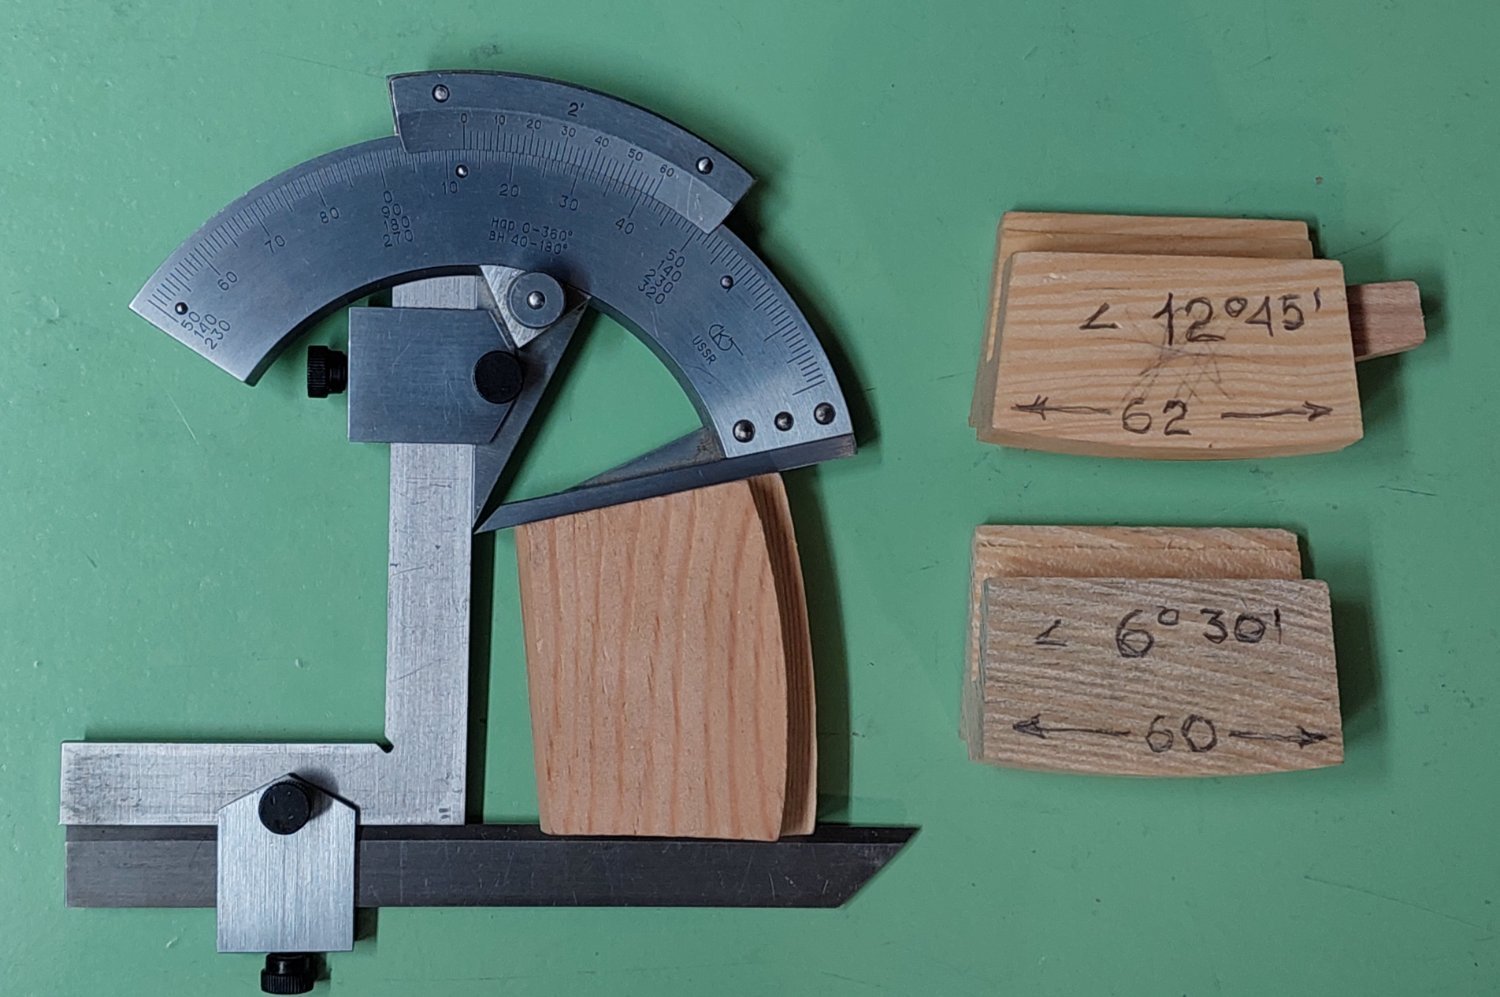
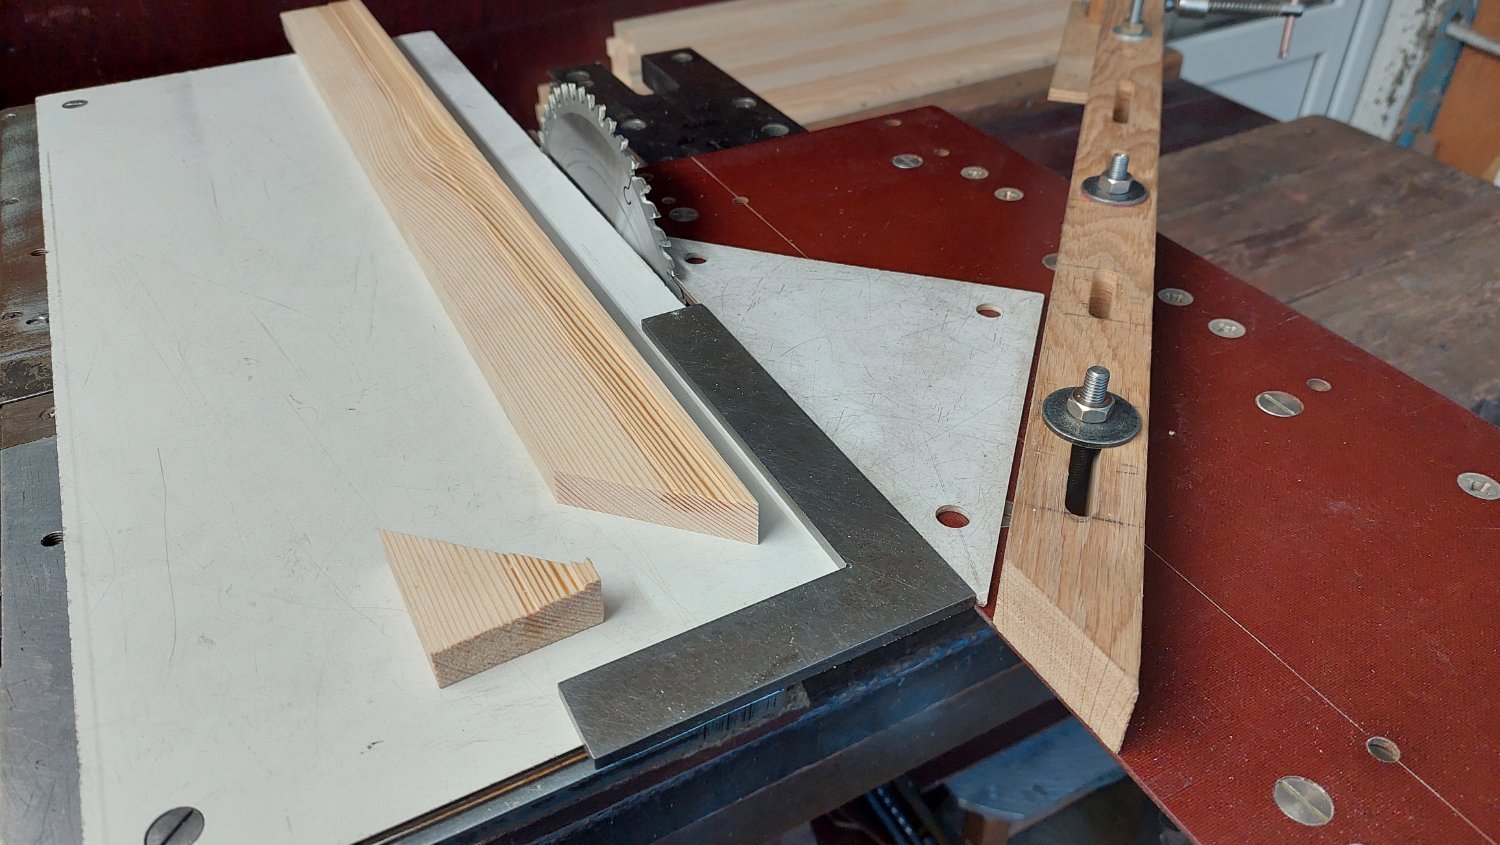
Поразмыслив и порывшись в закромах, прежний вариант пропитки пересмотрен. Новое конструктивное решение (использование скороварки на 6 литров), обеспечит значительно большую безопасность процесса. Термометр будет применен часового типа (шкала до 100° градусов, подстройка показаний стрелки, запас шкалы 5-10°), другие варианты имеют больше недостатков (термопара, ртутный). Крышка имеет надежную фиксацию, единственное отвестие предохранительного клапана, будет использовано для установки термометра. Произвел домотку МКТ до полного заполнения каркаса, отдельная бифилярная обмотка, шесть слоев 1048 витков тем же проводом. Несколько слов об измерении углов, пользуюсь уломером, точнось две минуты. Используется непосредственно, либо для изготовления угловых настроечных шаблонов. Например установка упора торцовочного пиления по шаблону, угольнику, обеспечивает большую точность, в отличие от других способов, (шкалы и установочные штифты, для этих целей требуют прецизионного исполнения).
-
Культуру производства, да и вообще культуру в широком понимании, нужно воспитывать... нахрапом, указом сверху не возьмешь... Как то, давно в молодости попытался забить криво гвоздь, чуть пальцы себе не отбил. А у кого то, так хорошо это получается...
-
Вот поэтому наши " Жигули" так отличаются от " Мерседеса" и даже итальянская родословная не помогла.
-
Совершенно неправильный ход мыслей и технологии изготовления металлического корпуса.... Для примера возьмем верхнею панель, сначала ее вырезаем (алюминий), вырубаем (сталь). Точные углы, размеры задаются станком, его подвижными столами/каретками/упорами, все это уже выставлено, угольник для разметки не нужен. Далее к примеру сверловка, точный отступ от края обеспечивается движением заготовки по линейному упору, расстояние между отверстиями, также обеспечивает упор плюс калиброванные вставки, (в своей теме писал как это работает на простом сверлильном станке). Если у Вас есть фрезерный или форматный многошпиндельный, еще проще. Многие на форуме имеют ЧПУ станки, точность прекрасная. Но везде изначально (особенно на простом сверлильном) важна точность прямоугольной заготовки. Прикладывая, ведя отсчет от различных базовых кромок, накапливаемая погрешность будет минимальна. Разметка сдесь выполняет лишь ориентировочную функцию, а дополнительная зенковка лишь усугубит точную сверловку. Люфт перемещаемых, столов тоже следует учитывать, выбирая его подводя резец/заготовку с одной только стороны.
-
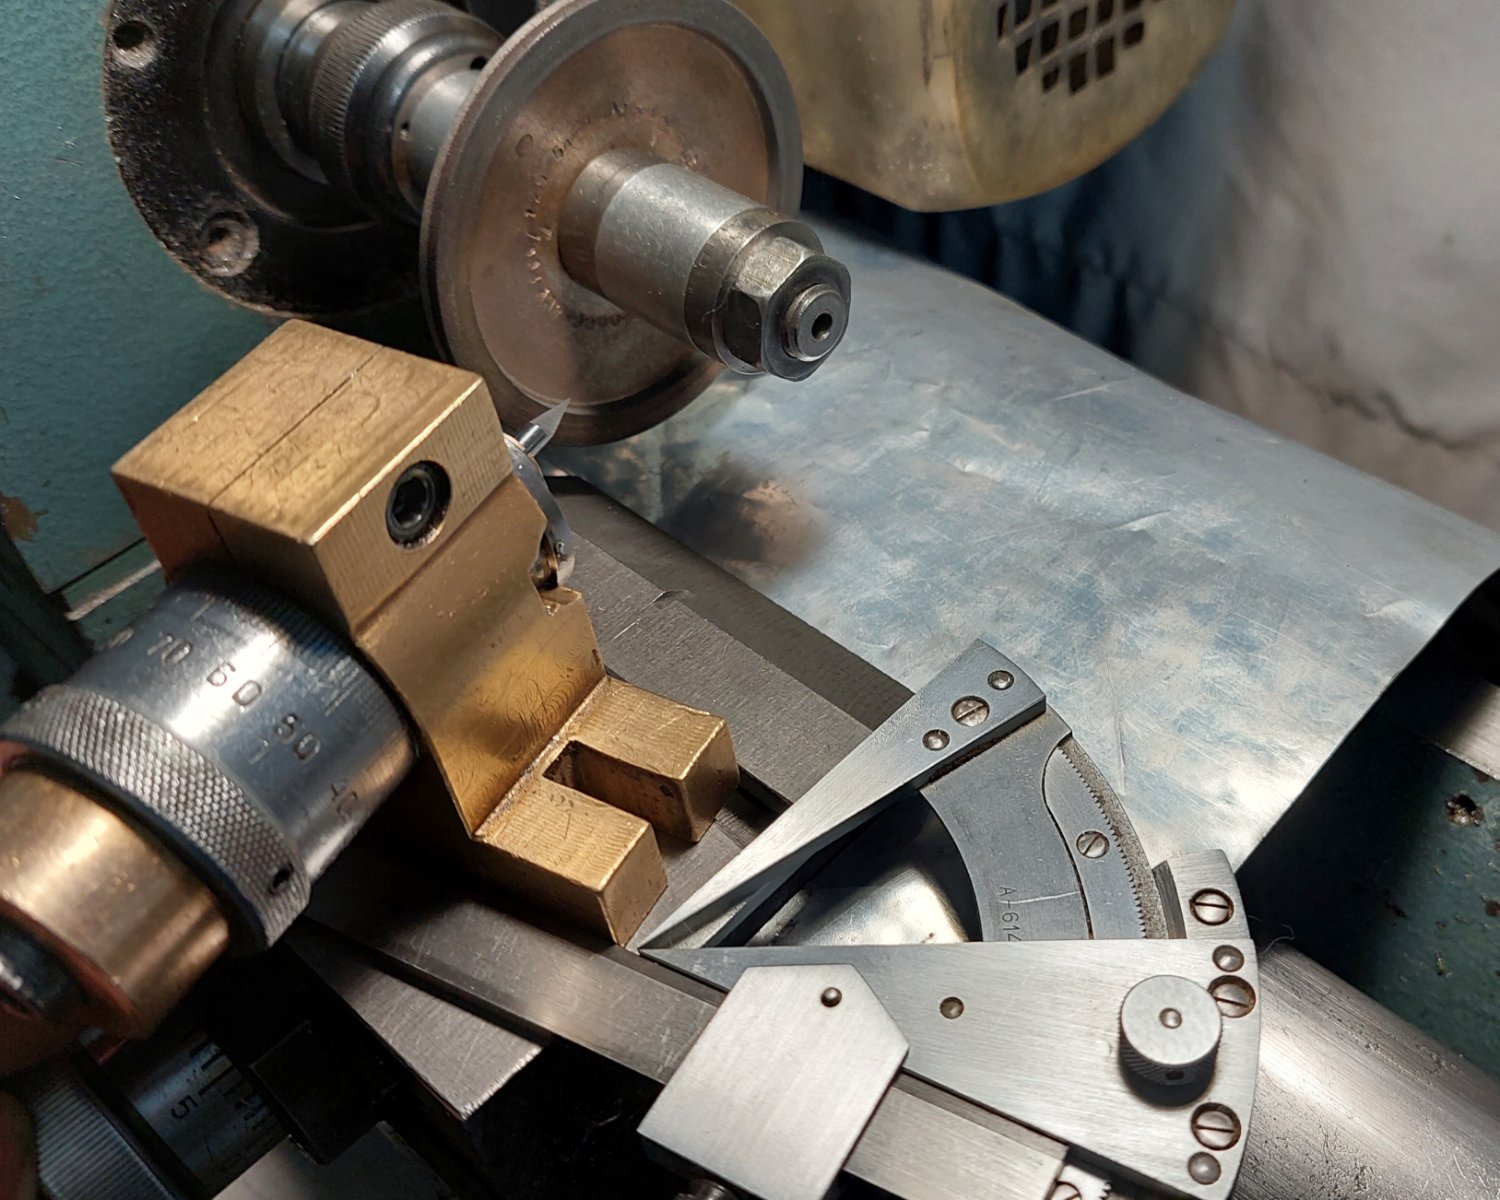
Ну зачем Вы так, даже в такой, на вид игрушечной пиле (у меня по сути также бытовая, не профессиональная), есть положительные конструтивные решения ; - достачно длинный вал с разнесенными подшипниками, дающий большую жесткось/точность, - ременная передача, позволяющая исключить резкие ударные нагрузки при заклинивании пилы, как следствие поломка шестеренок или перегогание коллекторного двигателя, если замешкаться с выключением. Я свои честно купил на рынке, откуда они у продавца... существует понятие, презумпция невиновности... К вопросу проверки точности, на Вашем угольнике рекламно заверенно погрешность 0,5мм на 1 метр, на длине угольника это будет примерно 0,15мм линия карандаша будет толще... это на конце угольника 0,15мм, ближе к основанию будут сотые доли милиметра. Еще одно бросилось в глаза, указан угол 45°, но позвольте, с какой погрешность сможем по Вашему угольнику его выставить/измерить. Для выставления точных углов пользуюсь инструментальным угломером, точность несколько минут, так же был приобретен давно на рынке, и много еще чего... некоторые инсрументы не пригодились... например продал на Авито часовой станок, не смог мимо пройти такого красавца, планировал приспособить его для заточки концевых фрез, но рука не поднялась его уродовать. При конструировании должна быть гармония, сочетаемость деталей друг с другом. Кстати не вретил на форуме материалов о том, кто как точит инструмент... заточные станки есть весьма мудреные, в цехах есть отдельные заточные участки. Возможны ошибки пишу в дороге с мобильного. Точность никогда не мешает.
-
Оно того стоит, пришел в магазин покупать красивый угольник, взял с собой инструментальный/поверочный, проверил, купил... У меня все угольники времен СССР.
-
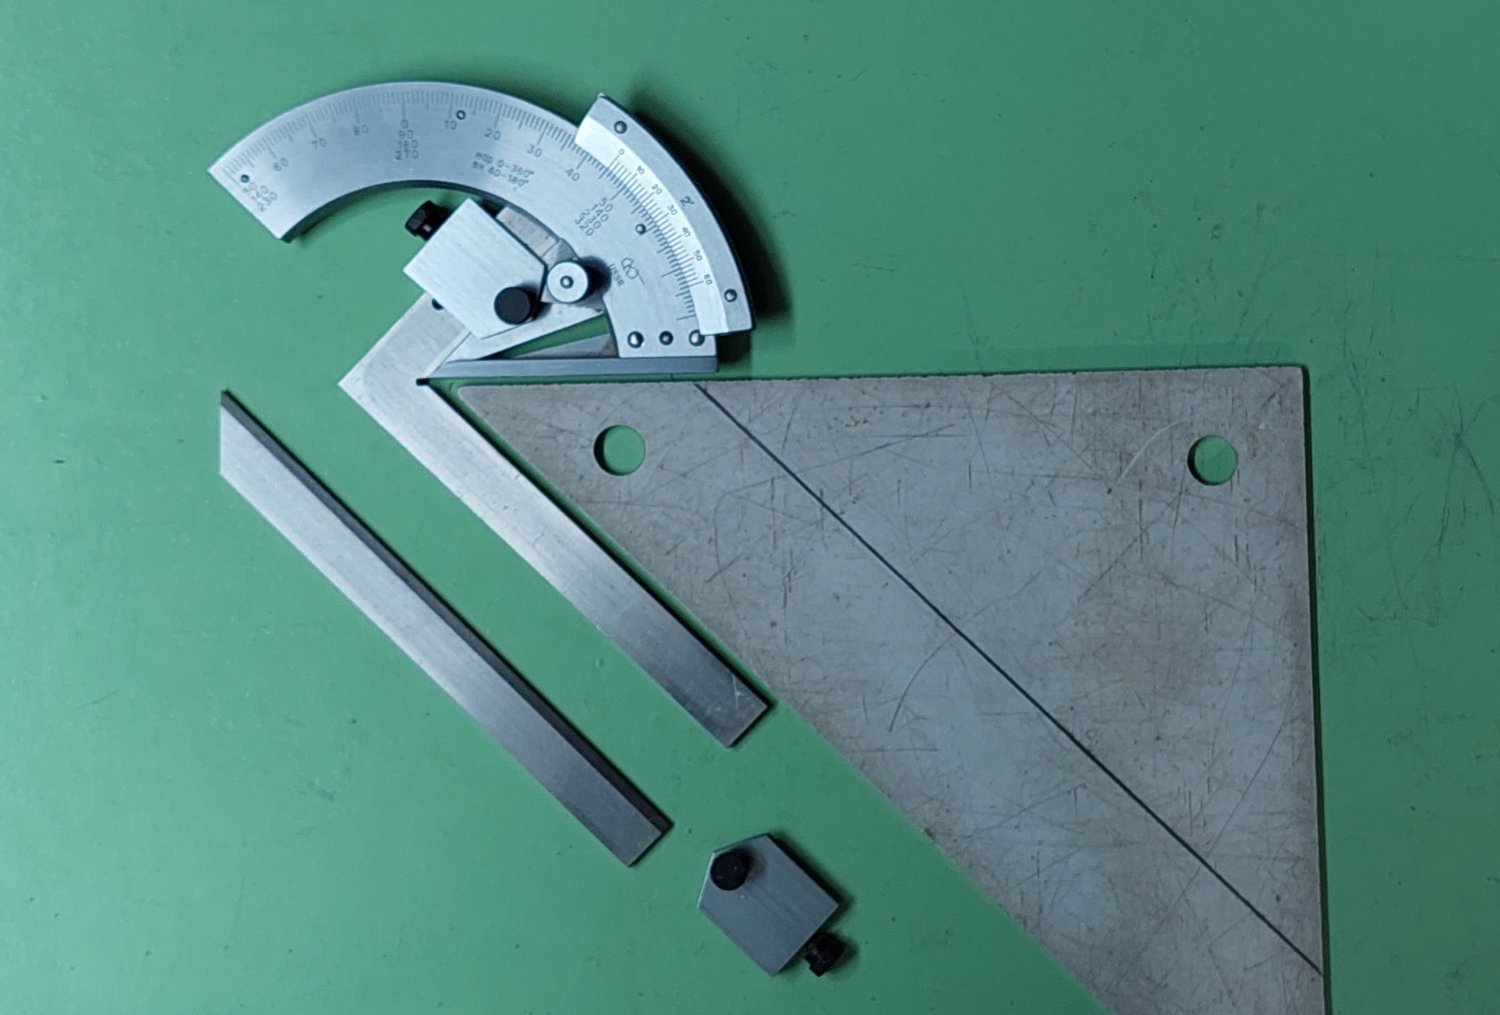
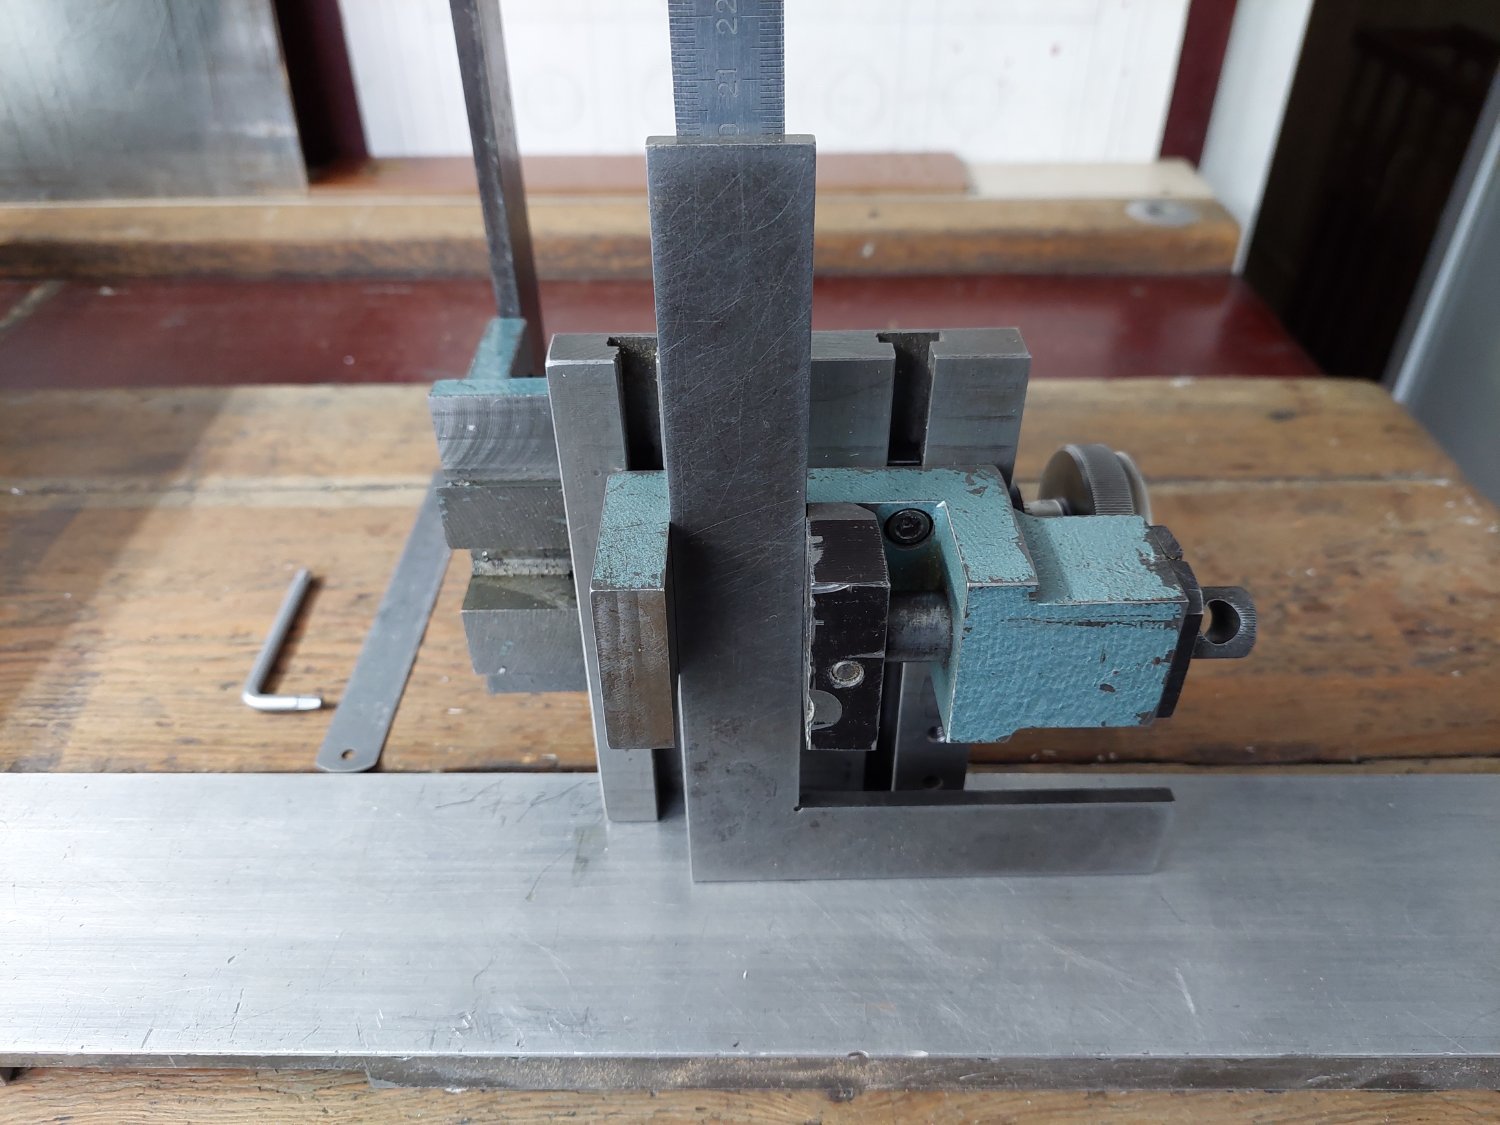
Я с Вами согласен, здесь мои советы не уместны, перенесите все мной написанное, в мою тему "О конструировании". Уж коль речь зашла об точных угольниках, сборный угольник (на заклепках/штифтах) в принципе не может быть точным. Качественные инструментальные угольники фрезеруют/шлифуют из целого куска металла, исключается погрешность сборки, падение сборного угольника может нарушить его точность. Еще одна важная конструктивная деталь, пересекающиеся плоскости угольника, должны иметь в углу технологическую и практическую выборку, обеспечивающую точность изготовления и последующего использования. Контролируемая деталь может иметь заусенцы на гранях, просто прикладывание детали собирает в углу грязь/мусор, снижает точность измерения. Такую выборку применяют в точных привалочных поверхностях, в упорах/направляющих плоскостях станков и приспособлений. На фото Ваш красивый сборный угольник - выборки нет, ноль шкалы не совпадает с плоскостью, у меня есть подобный для черновых работ. Ниже привел инструментальные угольники заслуживающие доверия, наличие выборки указано острием карандаша, рядом фрагмент универсального сборочного приспособления, установочные плоскости имеют разделительную выборку.
-
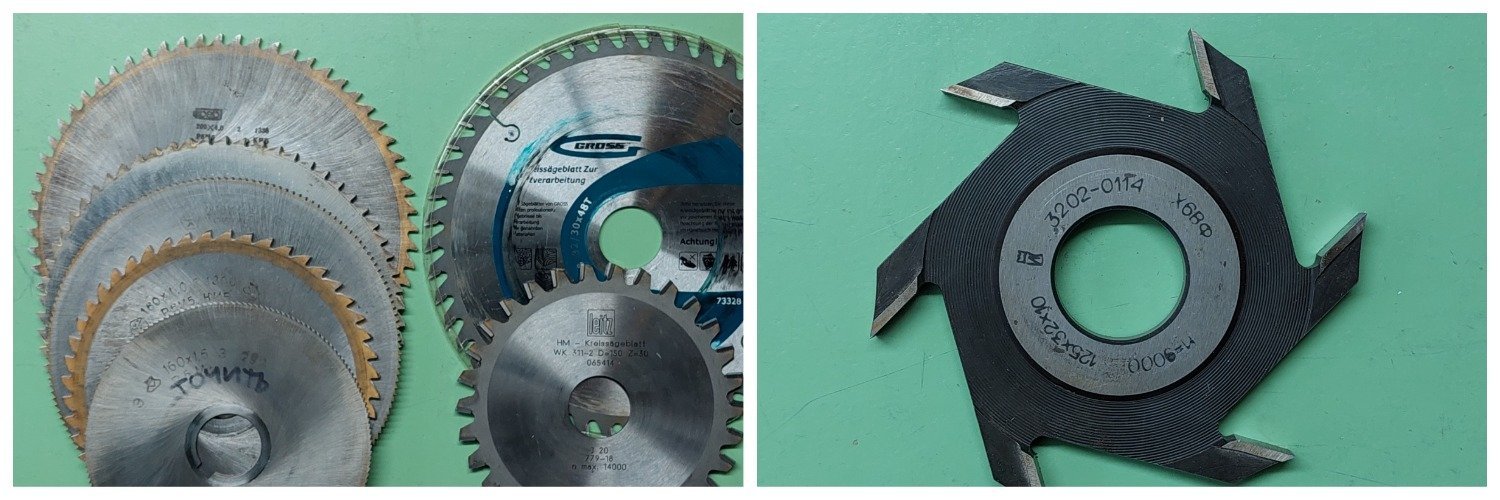
В свое время на участке "Товаров народного потребления" - Горбачевские времена, арендный подряд, всякую сувенирную продукцию из древесины пилили исключительно фрезами по металлу диаметром 200мм, сталь Р6М5. Толщина фрезы к центру становиться тоньше, по сути работает как строгальная пила. На ДСП, ДВП она тут же тупилась и подгорала, а на деревяшках получался чистый рез, почти строганный. Твердосплавные в сравнении с ними дают рез хуже, единственный недостаток нужно часто точить. Я и сейчас ими часто пользуюсь, толщина дисков от 1,6 до 5мм. Толщинами 3 - 4 - 5мм удобно делать калиброванные пазы. Некоторые фрезы переточены на 160 зубьев. Пильные диски покупаю с большими ТС пластинами - с возможностью многократной заточки, этот уже восьмой. На фото прямая фреза по дереву 10мм, (даже не "быстрорез") - дает более чистую поверхность, чем твердосплавный диск на алюминиевых сплавах, благодаря своей жесткости... Всего шесть зубьев. Режим работы кратковременный? Или применено охлаждение, типа водяного?
-
Странная реакция на деловое замечание, вроде хотел советом помочь... Вот Вы, Олег, себе в мастерскую поставили приличный фуганок с метровым столом и вал там непростой, крутой... а судя по Вами высказанному, можно-б обойтись и какой ни будь "жужжалкой" ручной, главное чтоб руки были не кривые...
-
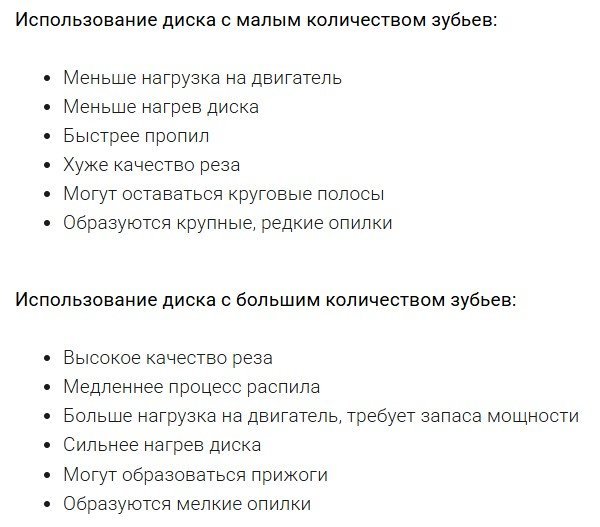
Небольшое уточнение, на чистоту реза также влияют; - своевременная заточка инструмента (зависит от качества стали/твердого сплава), - максимальные обороты диска (на высоких режет чисто, но слишком шумно и может подгорать), - жесткость пильного диска и всего шпинделя (тонкие легче пилят, но вибрация... зависит от остроты), - угол заточки, форма зуба, чередующийся наклон... В целом много чего влияет, в данном варианте конструкции, есть ограничения; небольшая мощность двигателя и недостаточная точность/жесткость шпинделя. https://belmash.ru/articles/kak_kolichestvo_i_tip_zubev_vliyayut_na_chistotu_raspila/?ysclid=mtshqzkq9h736928162
-
Глянцевое покрытие требует идеально ровной (зеркальной) плоскости, матовый менее требователен к качеству поверхности... мне больше нравится матовое покрытие. Даже матовые лаки зачастую слишком сильно блестят. Например брашированная древесина плохо смотрится в глянцевом покрытии, микрорельеф слишком много отражает света с любой точки восприятия. Обратите внимание на последнее фото BAA здесь бы лучше смотрелось матовое покрытие, в углублениях мы видим светящиеся точки, они мешают восприятию рельефа древесины.
-
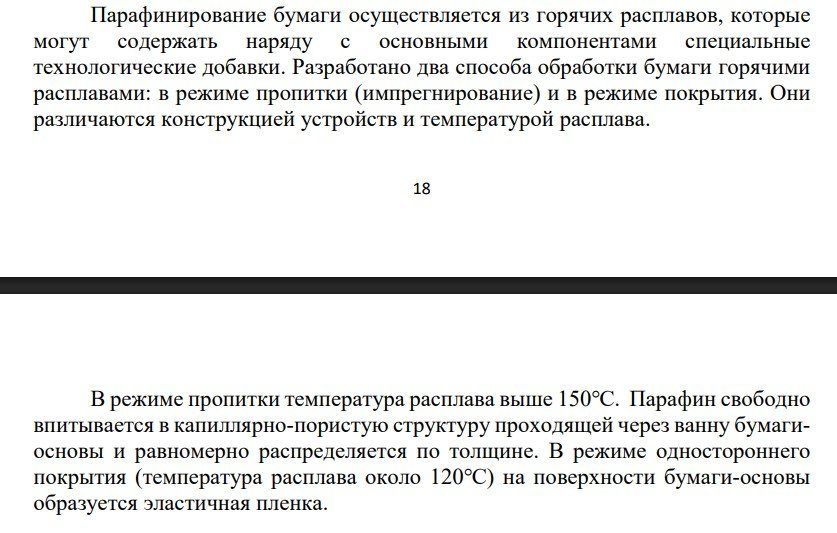
Водяная баня или слабый, безопасный нагрев, вероятно существенно снижает эффективность пропитки. Температура желательна повыше, а это становится уже опасно. Но есть надежда, что увеличение времени пропитки компенсирует недостаточную температуру. Ведь описанный выше процесс пропитки бумаги при 150 градусах и даже более, подразумевает сравнительно быстрый проход бумаги через расплав парафина.
-
В своей теме разместил выдержку из Википедии, о пожароопасности парафина - прозвучало не убедительно...
-
Несколько строк из источников более серьезных, нежели Википедия... Технология и оборудование для производства картонной и бумажной тары. Часть 1: учеб. пособие. – 2-е издание / М. В. Ванчаков, И. С. Артамонов – ПАРАФИНЫ НЕФТЯНЫЕ ТВЕРДЫЕ Технические условия -
-
Температура размягчения от 100 до 105 градусов, плюс охлаждение с внешней стороны, все в вритык, но думаю возможно.